无锡酒创不锈钢有限公司官网

2507双相钢割件

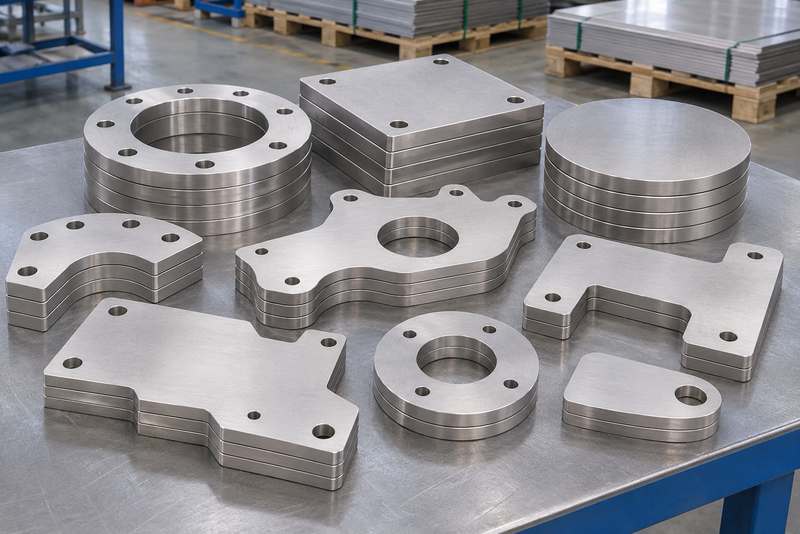
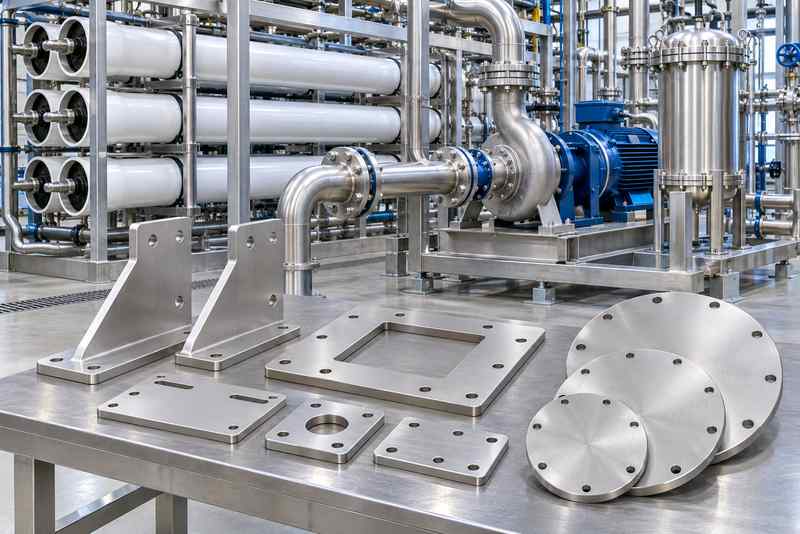
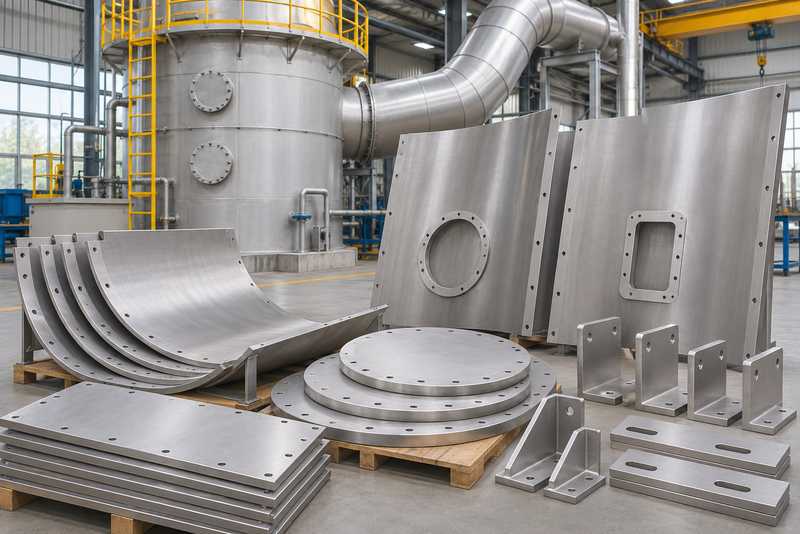
不同轮廓和孔槽结构的2507双相钢板材割件分类摆放

2507双相钢割件概述

2507双相钢割件是按图纸从UNS S32750板材切割出的零件毛坯。它可直接进入去毛刺、坡口、机加工、成形或焊接工序。

  • 轮廓形式可定:可加工圆形、环形、矩形和异形板件。
  • 图纸要素可落地:外形、孔槽、基准和尺寸公差可逐项确认。
  • 切割方法可选择:结合板厚、轮廓、边缘和热影响要求确定工艺。
  • 加工余量可预留:按后续车削、铣削、坡口或成形要求留量。
  • 材料标识可追溯:割件可按订单保留牌号、炉批或零件编号。

技术参数

  • 材质牌号:2507、UNS S32750、EN 1.4410、X2CrNiMoN25-7-4。
  • 产品形式:圆形、环形、方形、矩形及按图异形板材割件。
  • 原料标准:ASTM A240/A240M、EN 10088-2或采购文件指定标准。
  • 交货状态:原板通常采用固溶处理状态,割件状态按后续工序确认。
  • 图纸要素:注明板厚、轮廓、孔槽、基准、尺寸公差和数量。
  • 边缘要求:可约定切割面、挂渣、毛刺、热影响、坡口及倒角要求。
  • 订货信息:写明牌号、标准版本、原板状态、图纸版本、余量、标识和验收要求。
  • 加工方式:可组织激光、等离子、水刀、锯切、去毛刺、坡口及机加工配套。
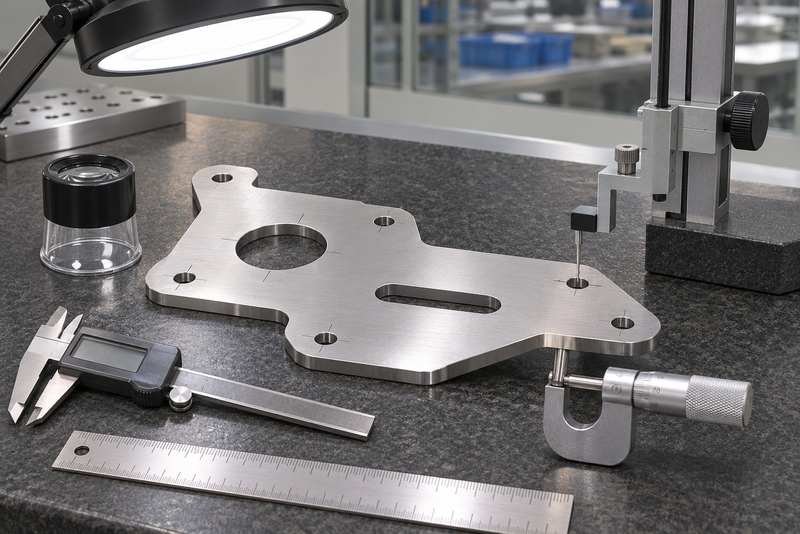
量具和高度测量设备检查2507割件厚度轮廓孔位与边缘

2507双相钢割件特点

按图交付更省工序

外形、孔槽和余量可在毛坯阶段一次规划。

切割路线可匹配

可根据板厚、精度、热影响和后续加工选择方法。

材料利用便于优化

通过套料和零件排布减少不必要的原板损耗。

后续加工衔接清楚

割件可继续去毛刺、坡口、机加工、成形或焊接。

使用与维护指南

  • 下单前提供可识别的PDF和CAD图纸,并统一零件名称、数量、比例、单位及图纸版本。
  • 图纸应标明板厚、外形、孔槽、基准、关键尺寸、公差、坡口、倒角和表面要求。
  • 需要后续车削、铣削或成形时,应明确加工余量及留量方向,避免切成最终尺寸后无法修正。
  • 激光、等离子和水刀各有适用条件,应按板厚、切缝、热影响、轮廓复杂度和效率选择。
  • 热切割后的关键边缘如需焊接、密封或精加工,应在图纸中明确清理、修磨或机加工要求。
  • 套料前确认轧制方向、零件方向和表面朝向;有配对、镜像或方向要求时应分别标注。
  • 搬运和加工时避免与碳钢混放,吊具、料架和工作台应减少铁污染、划伤及边角磕碰。
  • 到货时核对材质证明、炉批或零件标识、图纸版本、数量和关键尺寸,附加检验应在订单前写明。
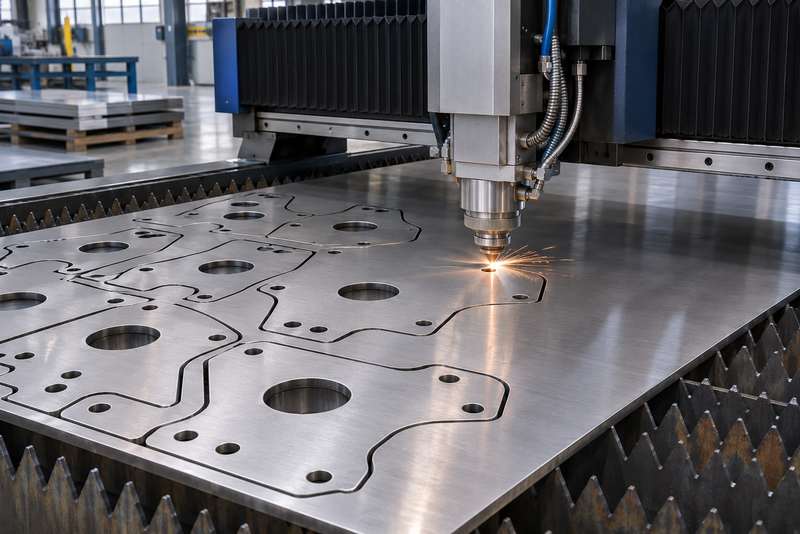
数控切割设备按轮廓和孔位加工2507双相钢板

应用领域

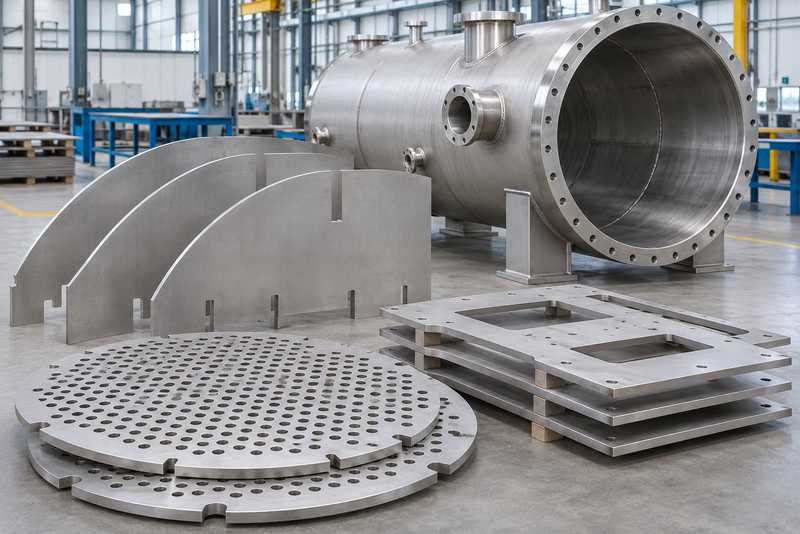
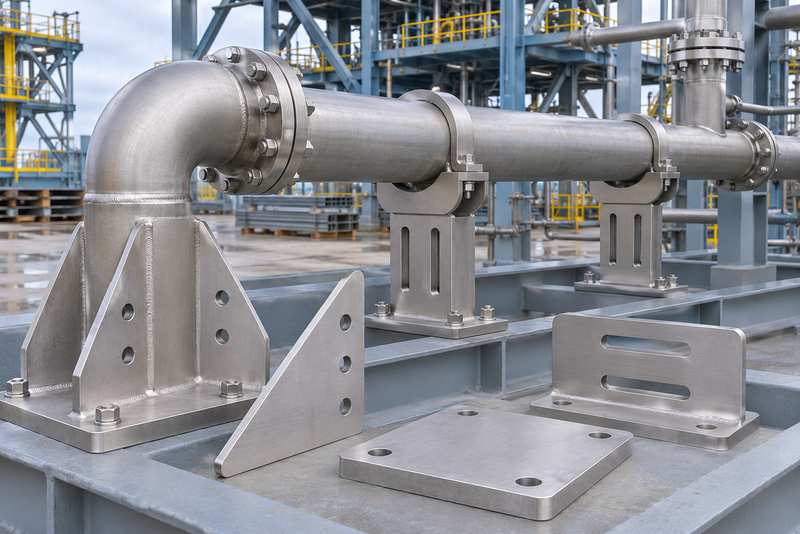
2507双相钢割件可作为化工设备内构件、海水淡化设备连接板、海洋工程管路支撑板和烟气洗涤设备耐蚀板件的加工毛坯。选材和尺寸应结合介质、温度、受力、原板状态、切割方法及后续制造路线确定。

留下您的联系方式

我们将在24小时内给您回电

0 +

成交客户

0 国 +

销售国家

0 省 +

销售省份

0 亿 +

年销售额

提交咨询

扫一扫立即添加

酒创官方微信二维码