无锡酒创不锈钢有限公司官网
181 6831 2316
首页 » 2205到货后怎样防止混料?炉批标识、分区存放与PMI复核
2205防混料的关键不是多做一次光谱,而是让实物、炉批标识和流转记录始终对应。收货、入库、发料、切割、外协和余料回库中,只要有一个环节失去身份信息,后续检测只能帮助筛查,无法自动恢复原来的炉批追溯关系。
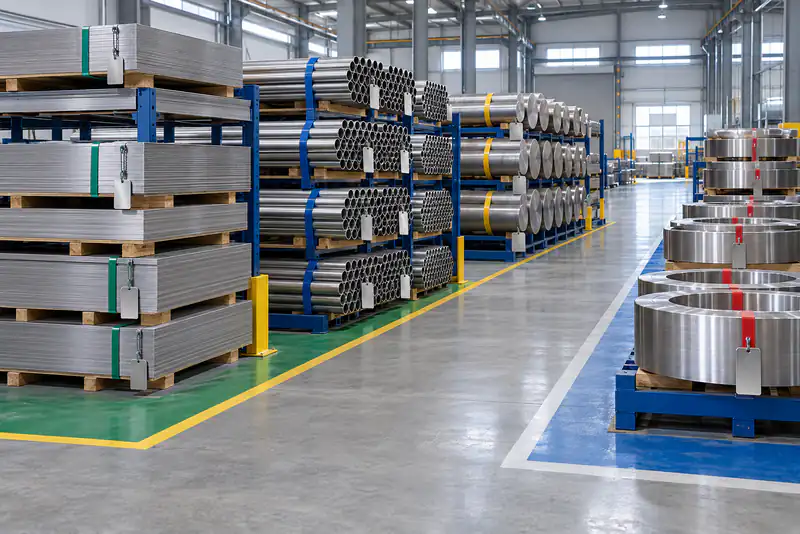
磁铁吸不吸、颜色亮不亮都不能可靠区分2205、304、316L和2507。有效做法是先隔离,再核对文件与标识,之后才按风险安排材料牌号快速复核(PMI)。本文配图均为示意图。
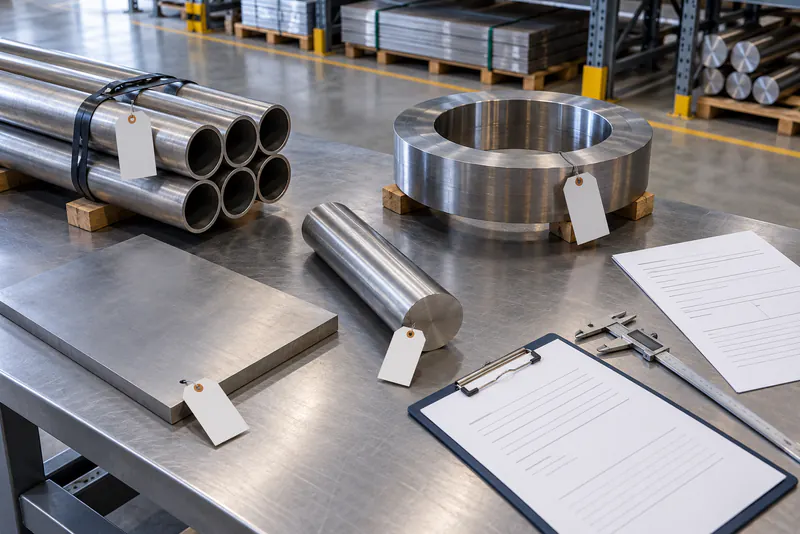
新到材料应先放入待验区,核对采购订单、送货单、材质书和实物标识。牌号、炉批号、规格、数量及交货状态一致后,再办理正式入库。标签脱落或文件与实物不一致的材料,应继续隔离。
2205钢板和钢带的包装、标志及质量证明书可核对现行GB/T 247—2025;2205钢管可核对GB/T 2102—2022;型钢可核对GB/T 2101—2017。具体订单仍要写明产品标准和标识要求。
只把“双相钢”放在一个区域还不够。2205、2507以及不同炉批的材料应有明确库位,同牌号但不同交货状态、表面状态或项目用途也不能随意合并。
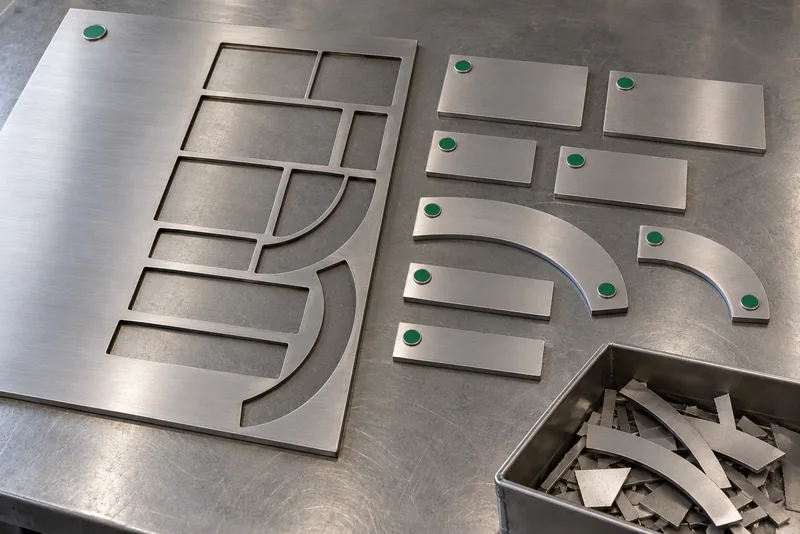
切割前先记录原材料炉批号、母材编号、图纸或订单号,再给每个成品和可回库余料分配可追溯标识。小零件无法直接标记时,可用料盘、标签和流转卡保持对应,不能把不同炉批零件倒入同一周转箱。
标识方式还要服从表面和用途要求,不能为了方便追溯而在密封面、薄壁区或最终外观面留下损伤。需要切割和机加工时,应在工艺卡中同时写明标识转移节点。
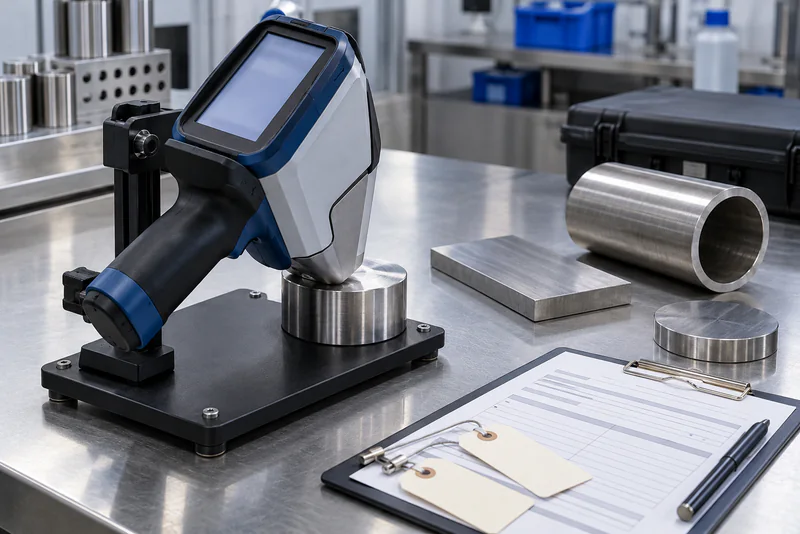
常见手持XRF可快速比较铬、镍、钼等元素,有助于发现把304、316L、2205或2507放错区域的情况。但它通常不用于可靠确认氮含量,也不能替代完整化学分析、力学性能和原始质量文件。
检测前应确认仪器、校准、测点和表面状态,并记录结果对应的实物编号。屏幕显示“2205”只能说明测点成分特征接近预设牌号;它不能证明材料来自哪一炉,也不能单独证明整批产品合格。
风险控制应覆盖材料离开仓库后的全过程,而不是把责任只留给收货人员。
先停止发料和加工,将相关材料及同一周转箱内的零件全部隔离。保存原标签、包装、送货单、材质书、出入库记录和加工流转记录,再确定受影响范围。
可以根据风险选择PMI、实验室化学分析或其他合同规定的复验,但不能在结果出来前自行补写炉批号。GB/T 17505—2016《钢及钢产品 交货一般技术要求》可作为交货规则的依据之一,最终处置仍按订单及双方约定执行。
采购阶段还应在2205询价资料中写明标识形式、转移要求、PMI比例和异常处置方法,避免到货后才临时决定。
酒创可供应2205板、卷、管、棒、型材、锻件、法兰和管件,并配套切割下料、机加工、成形、表面处理、检测协调、包装及交付。需要按项目管理炉批和零件标识时,可在询价时提交产品标准、规格数量、图纸、标识方式、PMI要求及包装规则。
精确库存、炉批和交期按实际订单确认。把追溯要求写进报价和工艺文件,比成品完成后再逐件寻找来源更可靠。
不能。PMI可以帮助判断牌号特征,却不能证明材料来自哪个炉批。炉批追溯必须依靠原始标识、质量文件和流转记录。
可以使用同一货架区域,但必须有独立库位或清楚的物理分隔,标签及库存记录也要分别对应。
可使用带编号料盘、标签和流转卡保持对应。标识方法应避免损伤成品,并在工艺文件中提前规定。
需要。只要余料可能再次用于生产或销售,就应保留牌号、炉批、规格和来源记录;身份不清的余料不能直接按2205发放。
扫一扫立即添加