2205强度高,确实可能为部分设备和管道提供减薄空间,但不能把它与304、316L的屈服强度做比例换算后直接改薄。设计使用的是规定温度下的许用应力,还要满足内外压、稳定性、疲劳、刚度、腐蚀余量、制造减薄和材料负偏差等要求。
准确的判断是:可以评估,不能先减薄再补计算。牌号替换或设备改造,应由设计方按项目采用的规范重新校核。本文配图均为示意图,不代表现场检测记录。
一、强度只是壁厚计算中的一个输入
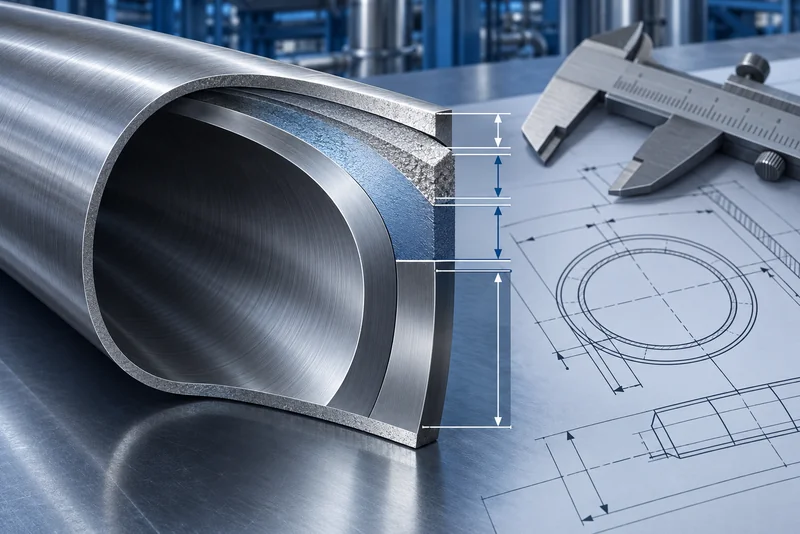
2205室温强度较高,但设备承受的是设计温度下的载荷。许用应力还受标准取值原则、温度、产品形态和交货状态限制,不能直接用材质书上的室温屈服强度代替。
压力容器应分别核对现行GB/T 150.2—2024《压力容器 第2部分:材料》与GB/T 150.3—2024《压力容器 第3部分:设计》,并以合同采用的法规、标准版本和设计条件为准。
二、名义厚度不等于计算厚度
名义厚度不只是承压计算需要的金属。采购和制造时还可能包含:
- 腐蚀或冲蚀余量;
- 钢板、钢带或管材的允许负偏差;
- 封头压制、弯管和冷成形造成的局部减薄;
- 机加工、打磨和表面处理可能去除的厚度;
- 规范、图纸或项目文件规定的最小厚度。
因此,计算结果相同,采购厚度仍可能不同。GB/T 4237—2015的一般用途热轧板与GB/T 713.7—2023的承压设备用钢板不能混用交货条件。产品形态、标准版本、厚度精度和成品最小厚度都应写进订单。
三、以下工况可能不由内压强度控制
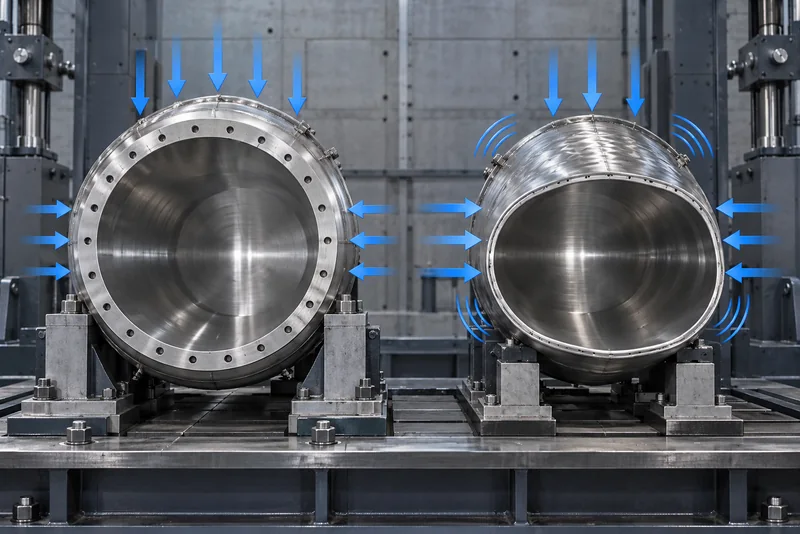
| 限制因素 | 为什么不能只看强度 | 采购或设计时要确认 |
|---|---|---|
| 外压或真空 | 壳体可能先发生失稳,而不是材料先屈服 | 直径、有效长度、圆度、加强圈和制造偏差 |
| 频繁起停或压力波动 | 循环载荷可能由疲劳控制 | 循环次数、压力温度范围、焊接接头和应力集中 |
| 振动与长跨距 | 壁厚会影响刚度、固有频率和支撑反力 | 支吊架、设备管口载荷、流速和脉动 |
| 开孔与连接部位 | 接管、法兰和焊缝附近存在局部载荷 | 补强、焊接接头系数、无损检测和结构细节 |
| 成形件 | 弯头外弧、封头和折弯区可能局部减薄 | 成形工艺、允许减薄量和成形后最小实测厚度 |
薄壁件对圆度、波浪、焊接变形和装配偏差也更敏感。材料强度提高,并不会同步提高几何稳定性。若项目包含冷弯,可进一步核对2205冷弯后的组织与热处理判断,而不能只在下料单上把厚度改小。
四、哪些情况下可以认真评估减薄
新设计已经明确规范、介质、温度、压力、循环载荷和制造路线时,可以比较完整方案。重新计算后,承压、稳定性、疲劳、刚度、连接和制造都满足要求,2205的高强度才可能转化为减重、减少焊材或降低加工量。
既有设备换材、按原图复制,或合同未说明成品最小厚度时,不适合由采购人员自行减薄。钢板、无缝管、焊管和锻件的允许值及尺寸偏差也可能不同。
五、采购时要区分三个厚度
- 设计计算厚度:由规定工况和设计方法得到,是后续加量的基础;
- 成品最小厚度:制造、成形和必要修磨后,任何受控位置不能低于的下限;
- 订货名义厚度:结合负偏差、腐蚀余量、成形减薄和加工余量后确定的采购规格。
到货验收不能只看材质书上的公称厚度,也不能用整张板或整批管材的平均值掩盖局部偏薄。钢板可按2205钢板负公差与厚度验收方法核对产品形态、宽度和公差等级。若还要切割窄条或异形件,也要把切割后残余应力释放和翘曲风险计入工艺安排。
六、询价和设计交接至少提供这些信息
- 设计规范、标准版本和产品标准;
- 介质、设计温度与压力,是否存在真空或外压;
- 设备直径或管道外径、有效长度、支撑和连接结构;
- 启停、压力温度波动、振动及其他循环载荷;
- 腐蚀余量、焊接接头要求和检测比例;
- 成形方式、加工余量和成品最小厚度;
- 钢板、卷切板、无缝管或焊管等产品形态。
供应商可先做材料和规格建议,但不能替代设计单位给出最终减薄结论。采购阶段把条件补齐,比到货后争论能否改薄更有效。
七、酒创怎样配合壁厚方案落地
酒创可按确认后的图纸和采购条件配套2205双相不锈钢板、2205双相不锈钢管,并配合切割下料、成形、焊接、机加工、检测协调和交付。询价时可通过联系页面提供标准版本、产品形态、名义厚度、成品最小厚度和加工要求。
减重方案还应比较材料用量、焊接量、成形难度、检验要求和服役余量。最终壁厚以经确认的设计文件为准。
八、常见问题
不能这样换算。壁厚还受许用应力、腐蚀余量、负偏差、外压稳定性、疲劳、刚度、连接和制造要求限制。
不建议采购人员直接修改。换材可能改变许用应力、焊接工艺、成形和检验要求,应由设计方按采用的规范重新校核。
还不够。要继续核对外压、支吊架跨距、振动、设备管口载荷、弯头与支管局部应力,以及腐蚀和冲蚀余量。
可先做常规报价,但减薄判断还需设计规范、温度压力、介质、产品形态、负偏差和成品最小厚度。