无锡酒创不锈钢有限公司官网

2507双相钢圆钢

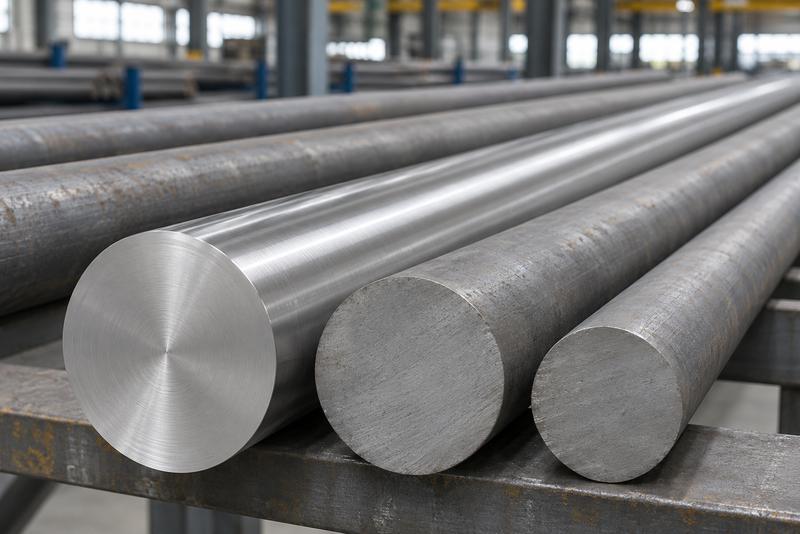
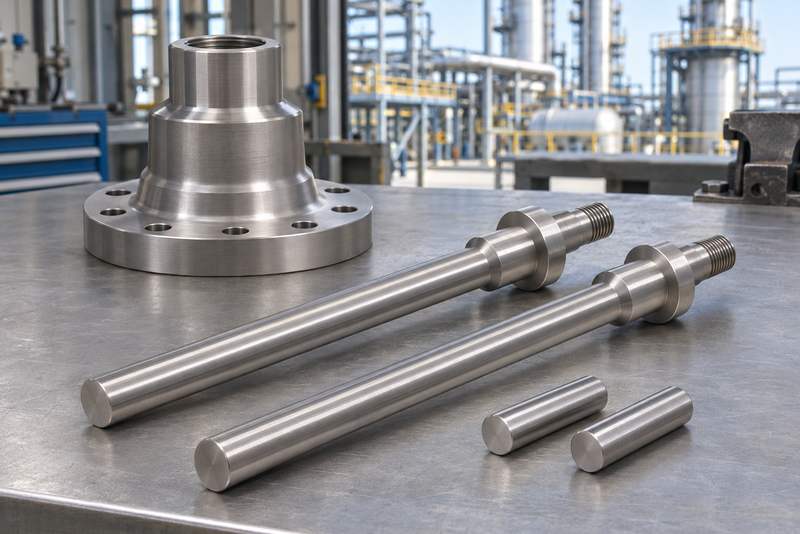
不同直径的不锈钢圆钢展示实心圆形端面与圆柱表面

2507双相钢圆钢概述

2507双相钢圆钢是圆形实心截面的棒材,常作为泵轴、阀杆、销轴和机加工零件的毛坯。供应热轧、冷拉、剥皮磨光及锻造圆棒,常用规格常备库存。

  • 直径选择丰富:总供货范围为φ3–450mm。
  • 定尺下料方便:常用长度3–6米,可锯切成零件毛坯。
  • 制造路线可选:按直径和加工用途选择热轧、冷拉或锻造。
  • 表面状态明确:酸洗、剥皮、车光、磨光和抛光分别供货。
  • 加工配套衔接:可继续车削、钻孔、铣槽、倒角及按图加工。

技术参数

  • 材质牌号:2507、UNS S32750、EN 1.4410。
  • 产品截面:圆形实心截面,规格按直径×长度标注。
  • 直径范围:φ3–450mm,常用库存直径φ10–250mm。
  • 长度规格:常用3000–6000mm,支持定尺和切割短料。
  • 制造路线:热轧、冷拉、剥皮磨光、锻造及车削精整。
  • 材料标准:ASTM A276/A276M、A479/A479M或订单指定标准。
  • 交货要求:列明热处理、表面、直径公差、圆度及直线度。
  • 加工方式:锯切、车削、剥皮、无心磨、钻孔、铣槽及按图加工。
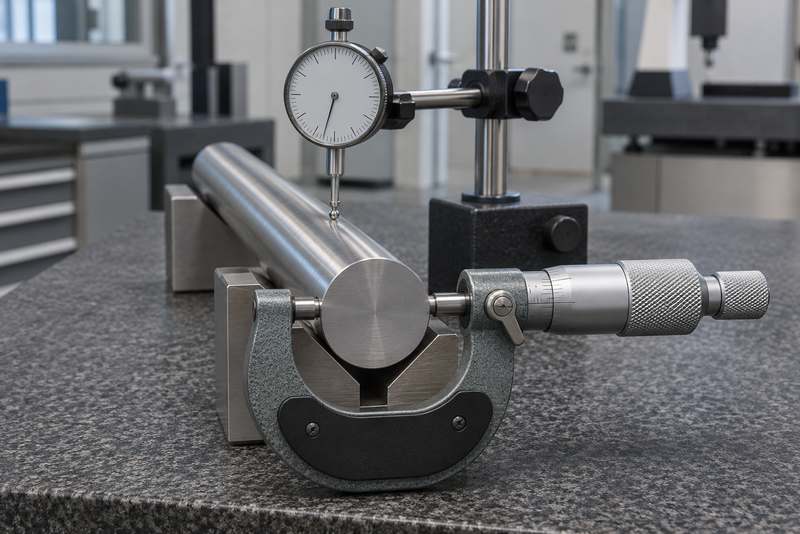
千分尺与指示表用于不锈钢圆棒直径及表面测量

可供范围与常备库存

总供货直径为φ3–450mm,常用长度3–6米。φ10、12、16、20、25、30、40、50、60、80、100、120、150、200、250mm等常用规格常备库存。特殊直径、表面和公差可定制生产,也可按图切成短料。

规格按直径×长度表示,单位为mm。热轧、冷拉、剥皮磨光和锻造分别列明交货状态,直径公差与加工余量随用途选定。

产品形式直径范围长度与表面状态制造与验收依据
热轧圆钢常用规格常备库存
φ10–200 mm3000或6000 mm
固溶酸洗、喷砂或修磨面
可定尺锯切
热加工棒材路线
ASTM A276/A276M
或订单指定棒材标准
剥皮/磨光圆钢常用规格常备库存
φ20–250 mm3000或6000 mm
剥皮、车光、无心磨或抛光
表面粗糙度可定
棒材精整后交付
ASTM A276/A276M或A479/A479M
列明直径公差与直线度
冷拉/精密圆钢常用规格常备库存
φ3–100 mm3000–6000 mm
冷拉光亮、磨光或抛光
特殊直径及长度可定制
冷精整棒材路线
列明最终热处理及冷作状态
公差、圆度按订单要求
大直径锻造圆棒定制生产
φ200–450 mm3000–6000 mm或切短料
固溶处理后黑皮、粗车或精车
预留后续加工余量
锻造棒坯路线
按图纸和适用材料标准验收
特殊检验按订单安排

2507双相钢圆钢特点

轴类毛坯便于加工

圆形截面便于车削外圆、轴肩和轴承配合面。

适合含氯环境选材

2507有较好的耐点蚀和缝隙腐蚀能力。

表面精整减少余量

剥皮或磨光圆钢可减少部分表面清理和粗车工序。

尺寸状态便于验收

直径公差、圆度与直线度可与零件图纸配套。

使用与维护指南

  • 订货写明直径、长度、数量、表面状态和材料标准版本。
  • 轴类图纸列明配合公差、同轴度及粗车和磨削余量。
  • 冷拉状态会改变硬度和残余应力,应列明最终交货状态。
  • 长轴车削使用合适支承,保持刚性夹持和充分冷却。
  • 刀具和切削参数按棒材状态、直径及加工工序选用。
  • 需要焊接时按评定工艺执行,常用匹配填充金属为ER2594。
  • 焊接控制热输入和层间温度,清除焊后热色及表面污染。
  • 含氯介质按浓度、温度和缝隙条件选材,不作全工况保证。
  • 长期高温使用核对设计条件,避免有害相析出影响韧性。
  • 用软垫隔离碳钢,到货核对尺寸、炉批标识和材质文件。
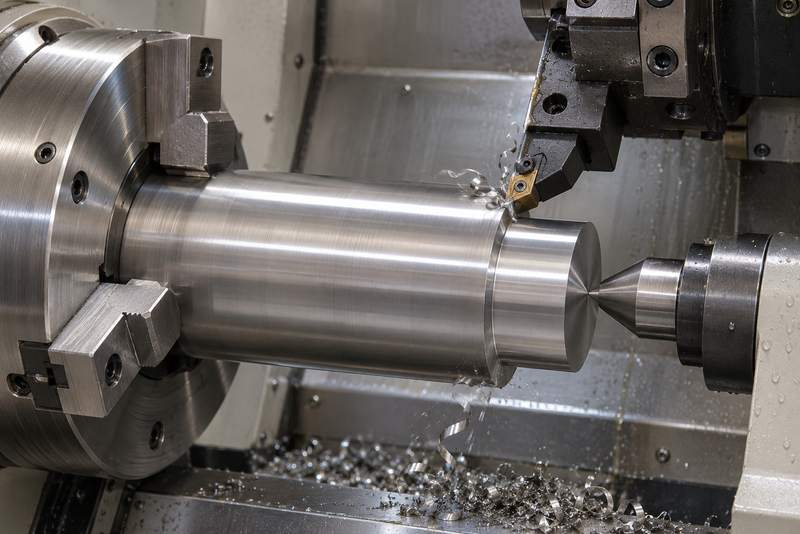
数控车床夹持实心圆钢加工外圆和轴肩

应用领域

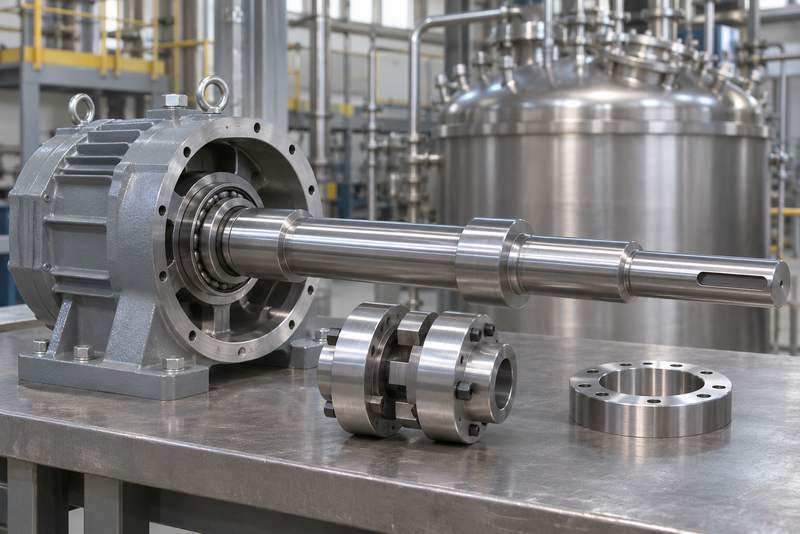
2507双相钢圆钢常用于海水泵轴、阀杆、海洋工程销轴和化工搅拌轴。按零件图纸选择毛坯直径、表面状态及加工余量,可衔接外圆、孔位、螺纹和键槽加工。

留下您的联系方式

我们将在24小时内给您回电

10,000+
成交客户
30 国+
销售国家
30 省+
销售省份
10 亿+
年销售额

提交咨询

扫一扫立即添加

酒创官方微信二维码