无锡酒创不锈钢有限公司官网
181 6831 2316
首页 » 2205超声波测厚偏差
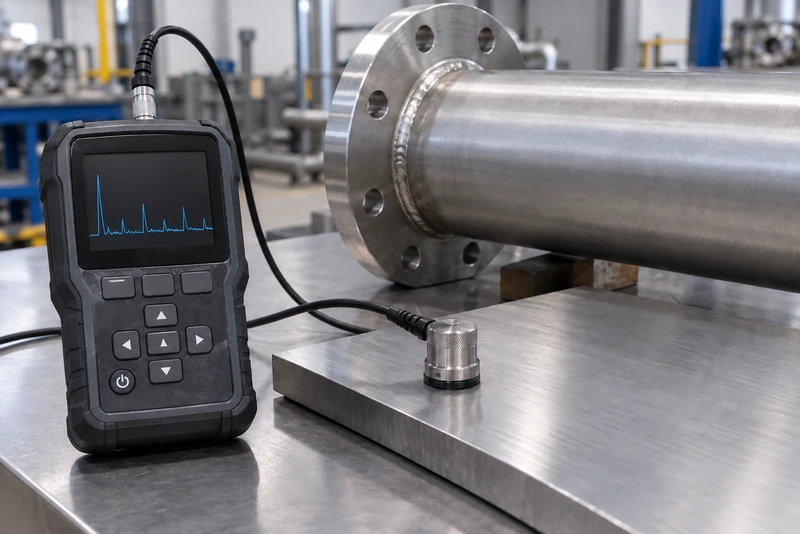
2205超声波测厚出现偏差,多数时候不是仪器坏了,也不能立即说钢板或管材偏薄。读数同时受材料声速、校准试块、探头、耦合、曲率、表面和底面状态影响。要判断真实厚度,先统一测量条件,再比较数字。
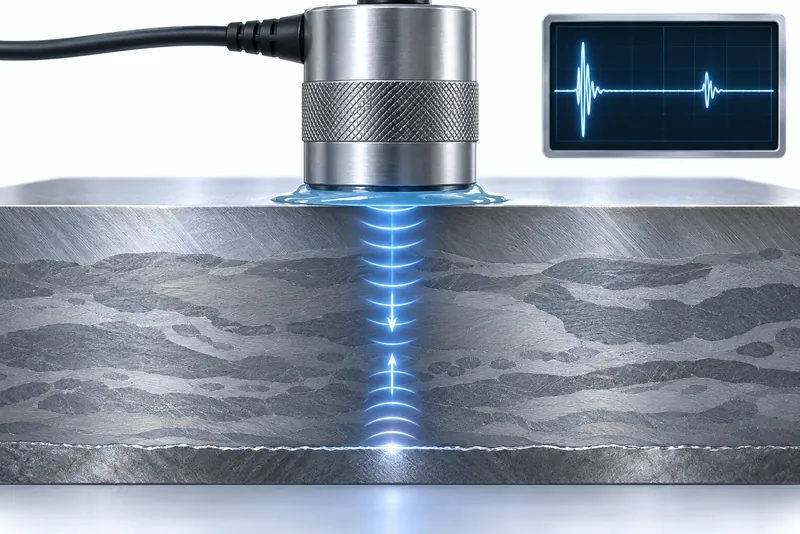
超声波测厚仪的基本原理是:探头发出脉冲,声波到达底面后返回,仪器按“厚度=声速×往返时间÷2”换算。它不是像千分尺那样直接夹住两个表面。
因此,时间测得对,但声速设错,结果仍会按比例偏大或偏小。仪器里的“普通钢”或“不锈钢”预置值只能作为起点,不应直接当作2205验收依据。
“一直偏”和“不停跳”的调查方向不同。前者更像声速或校准问题;后者应先排查探头没有放稳、耦合不连续或回波选择错误。不先分类,把多个不稳定读数平均掉,结果依然不可靠。
声速不只由“2205”这个牌号决定,材料状态、组织方向、温度和实际成分都可能带来差异。这类差异未必意味着材料不合格,但会影响用固定声速换算的厚度。
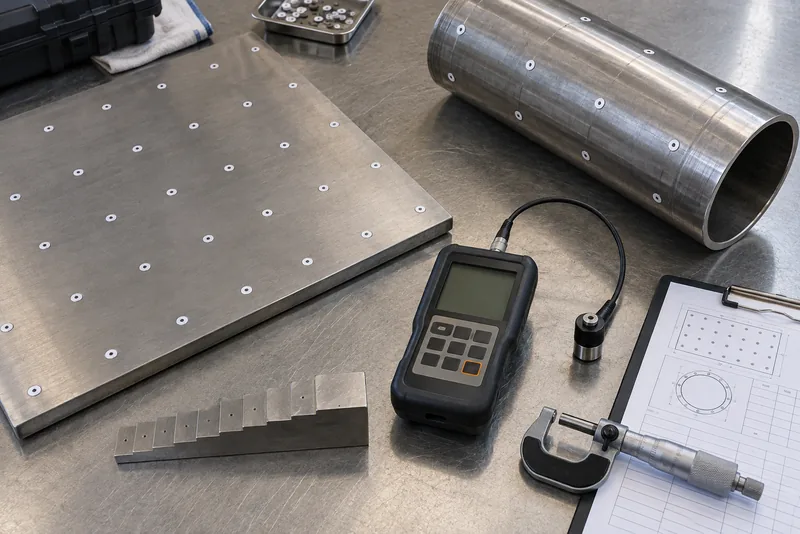
稳妥的做法是用材质、表面状态和厚度范围接近的已知试块校准;试块厚度最好覆盖待测范围。如果只用一块薄的随机试块校零,再去测厚板,中间范围是否准确仍需验证。
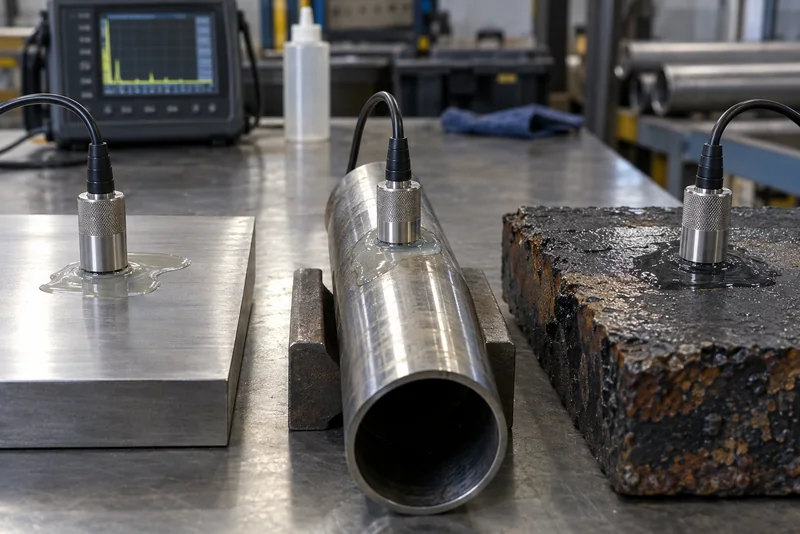
小直径管上,平面探头很难完整贴合;粗糙表面会留下空气间隙;耦合剂过多或探头倾斜,又可能产生虚假信号。曲率、耦合层和探头对中都需与校准条件匹配。
油漆、氧化皮和腐蚀产物也不能简单忽略。如果仪器没有采用经验证的穿涂层模式,覆盖层可能被算进厚度;底面存在腐蚀坑时,回波也可能散射或变弱。
2205钢板可能存在允许的厚度波动,管材还要考虑圆周方向的壁厚差异,在役设备则可能出现局部冲蚀或腐蚀。探头移动后数字变化,未必是重复性差,也可能确实换了位置。
钢板到货验收时,超声读数还要与2205钢板厚度公差的判定方法区分开。产品标准或合同指定用千分尺验收时,不能只凭超声仪读数替代。对2205管材则应按约定的圆周方向和轴向测点记录,不能只挑一个好测的点。
正式验收还应按GB/T 11344-2021《无损检测 超声测厚》以及合同、产品标准或项目程序执行。本文不能代替正式标准文本和订单约定。
只写“壁厚8.2 mm,合格”不够。没有测点图、声速、探头和校准信息,后续出现争议时很难判断是工件真实差异,还是测量条件变了。
询价或复核前,先明确产品形态、执行标准、公称厚度、允许最小厚度和检测目的。如果是到货尺寸验收、在役腐蚀测厚或加工后余量确认,所需的测点和判定方式不一样。
通过联系页面提供材质书、规格、表面状态、仪器与探头型号、设定声速、试块和测点读数,才能判断应先重新校准、补充布点,还是进一步检查真实减薄。
选择预置材料只是起点。要做验收判定,应用材质和声程条件接近、厚度已知的试块或对比件校准。
先处理耦合、探头姿态和表面问题。如果回波不稳定,简单取平均值可能掩盖错误读数。
要看仪器、探头和测量模式。普通模式可能把覆盖层纳入声程,有争议时应按程序处理测量面或使用经验证的穿涂层方法。
不能一概替代。超声法适合单面可达部位和在役壁厚检查;到货尺寸验收要按合同及产品标准指定的量具、位置和判定方法执行。
扫一扫立即添加