2205铁素体检测结果不一致,不一定是仪器失准或材料不合格。磁性法和金相法观察的体积、位置和物理量不同;即使使用同一种方法,焊缝不同部位也可能得到不同结果。
比较报告前,先确认测的是母材还是焊缝、结果写FN还是相比例、取样和测点是否一致,以及订单指定哪种方法判定。
一、先看报告上的数字究竟代表什么
| 比较项目 | 磁性法 | 金相法 |
|---|---|---|
| 检测对象 | 探头覆盖区域的磁性响应 | 制备截面中的相组织 |
| 常见结果 | FN或仪器换算值 | 铁素体相比例估计 |
| 取样方式 | 通常为无损现场检测 | 需要切样、镶嵌、抛光和腐蚀 |
| 主要优势 | 快速,便于多点复查 | 能观察相形貌、分布及异常组织 |
| 主要限制 | 受曲率、粗糙度、厚度和探头姿态影响 | 受取样位置、制样质量、视场和识别规则影响 |
磁性仪器读取材料对磁场的响应,再按校准体系给出FN或换算值;金相法则在制备后的截面上识别两相,通过多个视场统计比例。
ISO 8249中的FN测定适用于奥氏体及双相不锈钢焊缝金属,不用于铸造、锻造或轧制双相钢母材。焊缝FN、母材磁性读数和金相相比例不能直接混比。
| 检测对象与目的 | 可采用的方法 | 常见结果表达 | 需要注意的适用边界 |
|---|---|---|---|
| 2205焊缝金属现场检测 | 按规定校准的磁性法 | FN或仪器规定的显示值 | ISO 8249适用于奥氏体及双相不锈钢焊缝金属的FN测定,不适用于母材相比例判定 |
| 2205板材、锻件等母材相比例分析 | 按约定取样的金相分析 | 铁素体相比例估计 | ISO 8249不适用于铸造、锻造或轧制双相钢母材;取样与判定依据应另行明确 |
| 母材或焊缝截面的相比例手动统计 | ASTM E562系统手动点计数 | 可识别相或组织组分的体积分数估计 | 需要代表性视场,属于手动统计方法,不能与自动图像分析混为一谈 |
| 自动图像分析 | 合同或检测方案单独规定的自动分析方法 | 软件识别得到的相面积或体积分数估计 | 需明确取样、制样、识别阈值和验证规则,不属于ASTM E562手动点计数 |
| 到货验收或项目最终判定 | 合同、产品标准或项目规范预先指定的方法 | 指定单位下的检测结果与判定结论 | 必须在检测前确定依据,不能看到结果后再选择对自己有利的方法 |
二、磁性法为什么适合现场快速复查?
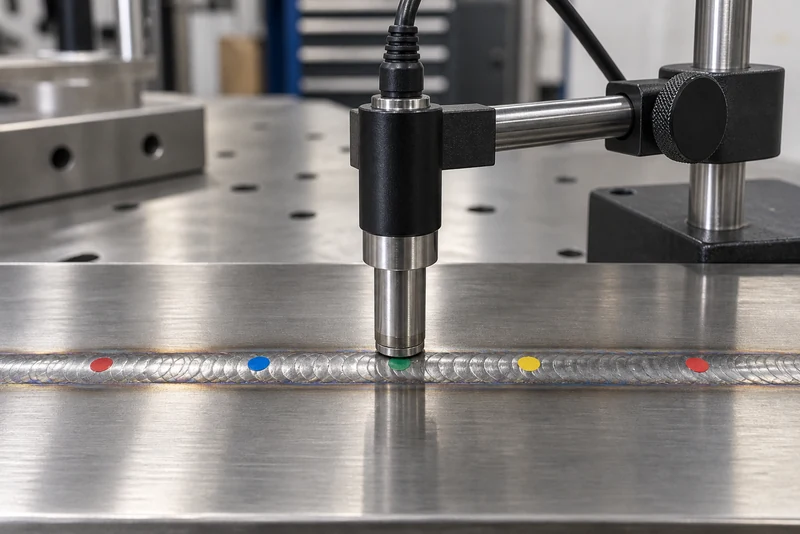
磁性法不需要切样,适合对长焊缝、管件和设备现场做多点扫描。它能快速发现局部异常,但不能展示两相形貌。
测量时要采用匹配的校准方式,探头稳定、垂直接触,并按约定测点重复读取。曲率、粗糙度、试件厚度和探头姿态都会改变磁场路径,平板上的校准状态不能直接套到小直径管或粗糙焊道上。
三、金相法看见的是哪个截面的组织?
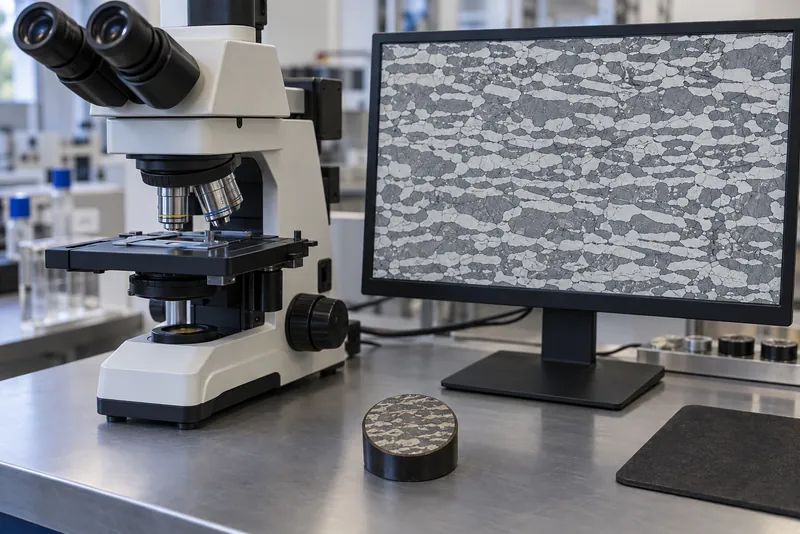
金相法要明确切样位置和方向,经镶嵌、磨抛、腐蚀后观察两相及其他组织。它的优势是能看见相的形貌、连续性和分布。
ASTM E562系统手动点计数通过多个代表性视场估算相比例。视场位置、倍率和腐蚀对比度都会影响结果。阅读2205双相不锈钢金相组织报告时,还要核对照片、倍率、取样方向和样品编号。
四、同一件样品为什么会出现不同读数?
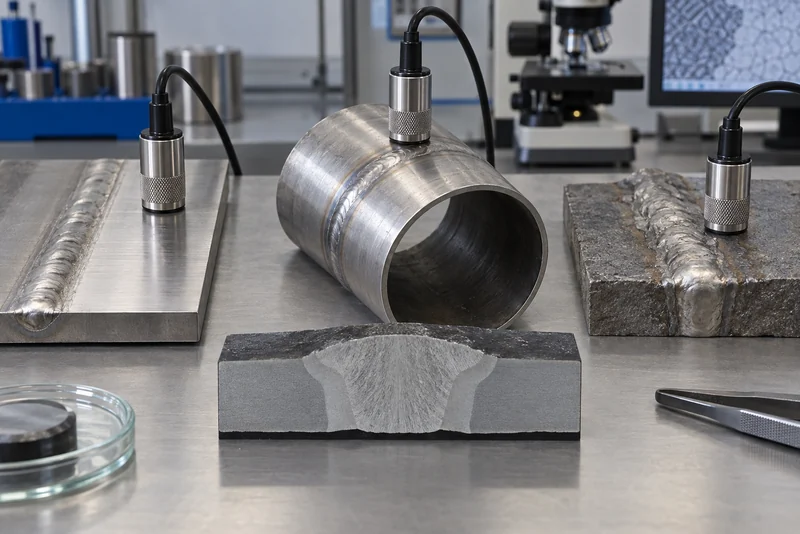
- 磁性法测表面附近一定体积,金相法观察切取截面,两者未必覆盖同一区域。
- 母材稀释、焊道搭接和冷却速度不均,不同测点可能反映真实的局部差异。
- 弯头、小直径管、薄件和边缘会改变探头磁场,粗糙焊道还会造成接触间隙。
- FN、仪器显示值和金相相比例不是天然等价单位。
- 制样划痕、过度腐蚀、相界不清或图像阈值不同,会改变金相统计结果。
- 测点太少或只挑选特定视场,也会掩盖实际波动。
FN是按照规定磁性基准得到的铁素体数,并不天然等同于金相统计得到的铁素体体积分数。部分仪器还会显示%Fe或其他换算值,但这类数字取决于仪器、探头和校准体系;没有明确换算依据时,也不能直接当作金相百分比。因此,两份报告比较前必须统一检测对象、检测方法、结果单位、测点或取样位置以及判定依据。
固溶处理前后的组织变化和焊接热循环都会改变两相平衡,因此还要区分测量差异与真实组织不均。
五、两份报告对不上,买家怎样复核?
- 对应样品编号、炉批、焊口和测点,确认比较的是同一对象。
- 确认方法、标准版本、结果单位和接受范围,不能把FN与金相百分数直接相减。
- 磁性法复测前核对校准片、探头和试件几何条件,在原测点周边布点并保留单点数据。
- 金相复核应统一取样方向、腐蚀方法、倍率、视场数量和统计规则。
- 差异仍明显时,不要取两种方法的平均值放行,应按合同指定方法判定。
焊缝争议还要核对焊接工艺、焊材和热循环,单个盖面测点不能代表根部、熔合线和热影响区。
六、采购文件怎样写,才能避免到货后争议?
| 报告必须写清 | 买家要核对什么 |
|---|---|
| 检测部位 | 母材、焊缝或热影响区;表面还是截面 |
| 方法与依据 | 采用的标准、版本、仪器或金相统计方法 |
| 结果单位 | FN、%Fe或相面积/体积分数估计,不能混写 |
| 取样与测点 | 方向、位置、数量、间距和异常点复测规则 |
| 仪器与制样 | 校准基准、探头型号,或腐蚀方法、倍率和视场数 |
| 接受条件 | 按合同、产品标准、项目规范或工艺评定判定 |
订单不要只写“铁素体合格”。应明确产品形态、检测部位、方法、标准版本、结果单位、测点规则和接受范围。若磁性法用于现场筛查、金相法用于最终判定,也要分别写清。
板材、锻件、铸件和焊缝适用的要求不同,接受范围不能从其他项目直接复制。
七、酒创给你的建议
收到报告后,先看方法、单位和位置,再看数值。只有平均值而没有单点记录和测点图,很难判断局部波动。
复核时可通过联系页面提供产品形态、牌号、炉批、检测部位、标准版本、方法、单位、测点图和原始读数,以便判断应统一测量条件、增加复测,还是进一步做金相分析。
八、常见问题
不能直接画等号。FN来自规定的磁性基准,金相结果通常是相比例估计,比较前必须先看方法和单位。
没有统一答案。磁性法适合现场多点检查,金相法能观察截面组织;应根据产品、部位和验收目的选择。
焊道搭接、冷却速度和母材稀释会造成局部差异,曲率、粗糙度和探头姿态也会影响读数。
方法、单位或位置不同就不能直接平均。应先统一检测条件,再按合同指定的方法复测和判定。