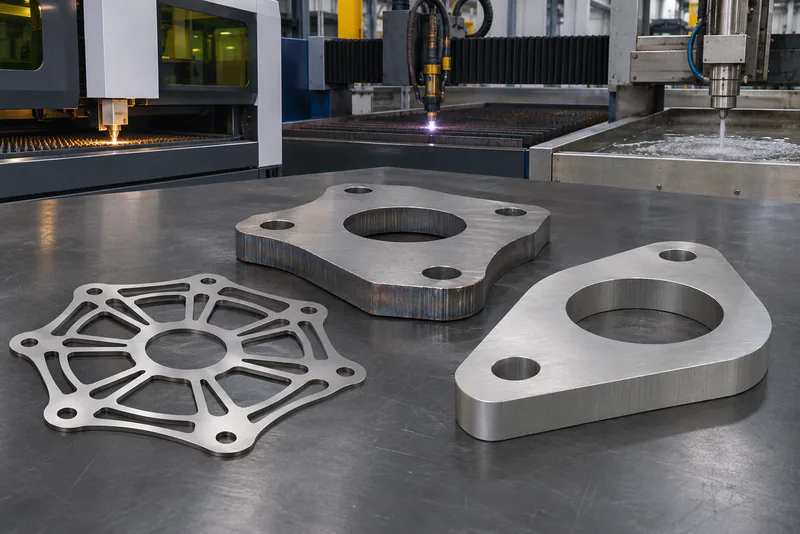
2205激光切割、等离子切割和水刀切割怎么选,不能只看板厚。薄板精细轮廓通常优先考虑激光;较厚、精度要求一般的毛坯可比较等离子;不能接受热影响,或厚板仍要保留较好切边状态时,可考虑磨料水刀。
最终选择还要结合零件尺寸、公差、切边粗糙度及后续焊接或机加工。本文配图均为示意图。
一、先用关键条件排除不合适的切割方式
询价前先回答:板厚多大,尺寸和垂直度要求多严,切边是否直接焊接或使用,以及是否允许热影响。如果图纸只写“按图切割”,就无法判断需要交付毛坯还是可直接装配的成品。
| 比较项目 | 激光切割 | 等离子切割 | 磨料水刀 |
|---|---|---|---|
| 常见定位 | 精细轮廓和较小切缝 | 较厚毛坯和效率优先 | 无热影响要求和厚板轮廓 |
| 热影响 | 有,范围通常较集中 | 有,切边热输入较明显 | 无热影响区 |
| 切边特征 | 较细致,参数不当也会挂渣 | 切缝较宽,可能有坡度和挂渣 | 可能有锥度、条纹和磨料残留 |
| 后续工序 | 按用途清理或精加工 | 通常要留意清渣和余量 | 清洁、干燥并核对余量 |
| 成本判断 | 看板厚、轮廓和批量 | 看效率与后续清理成本 | 看切速、磨料和质量要求 |
这张表用于初选,不是通用加工能力表。同一种工艺在不同功率、喷嘴、气体、磨料和机床状态下,结果会明显不同。
二、激光切割适合精细轮廓,但不能只看“切得快”
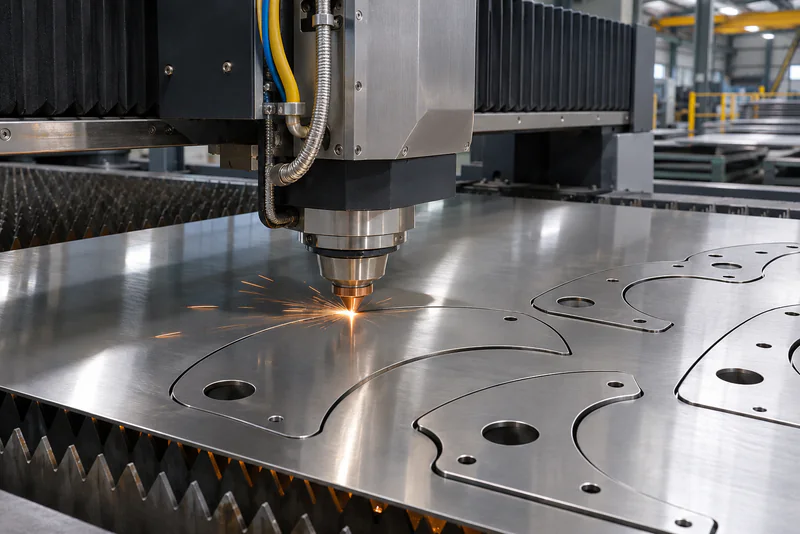
激光切缝较窄,轮廓重复性好,适合数量较多、外形复杂或后续加工余量较小的2205板件。对小孔、窄槽和尖角,还要让加工方结合板厚与设备能力确认能否稳定成形。
GB/T 18462—2025《激光加工机械 金属切割的性能规范》是设备性能标准,可帮助理解设备评价范围,但不能代替零件图上的尺寸、公差和切边验收要求。
激光仍属于热切割。切边氧化、挂渣、热影响和保护膜状态都会影响后续焊接、酸洗或精加工。要求切后直接焊接时,应在图纸或技术条件中写清切边处理和焊前清洁要求。
三、等离子切割更适合较厚毛坯,重点算总加工成本
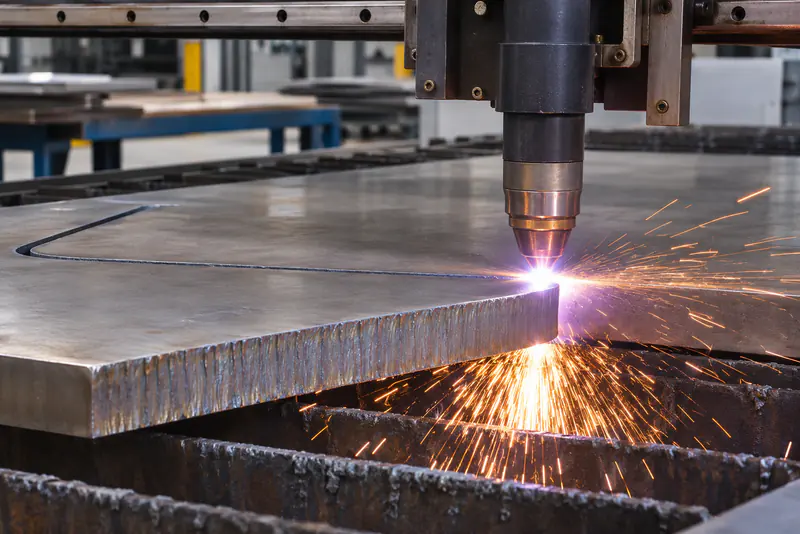
等离子切割通常用于对效率敏感、板厚较大且允许后续清理或机加工的零件。它可以较快完成大轮廓下料,但切缝、垂直度、表面条纹和底部挂渣要按设备及参数实测确认。
JB/T 10045—2017《热切割 质量和几何技术规范》涉及热切割表面质量和尺寸公差的评定。采购时仍要在图纸中指定实际需要的质量等级或可检验指标,不能只写“等离子切割”。
如果成品还要铣边、开坡口或精加工,适当预留余量往往比追求一次切到最终尺寸更稳妥。报价也要把清渣、修磨和机加工费用一起比较。
四、水刀不产生热影响,也不等于切完就是成品
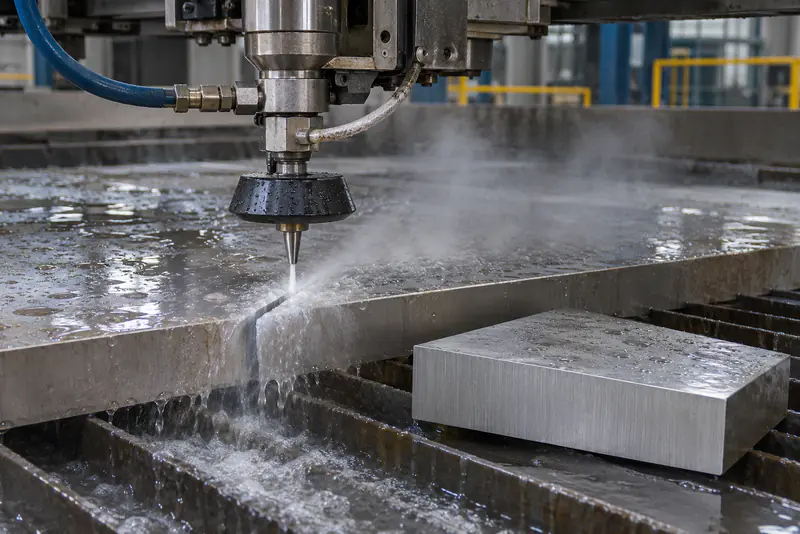
磨料水刀以高压水流和磨料去除材料,适合不希望切边受热、板材较厚或轮廓质量要求较高的2205零件。GB/T 26136—2018《超高压水切割机》为设备标准,但零件验收仍以图纸和合同为准。
水刀切边仍可能出现锥度和条纹。切后还要清除磨料和水分,避免残留物影响焊接、装配或表面要求。精密配合面通常仍需机加工。
五、2205切边用于焊接或耐蚀部位时要多看一步
激光和等离子会形成热影响和氧化切边。是否需要机械去除、修磨、酸洗或重新加工,应按焊接工艺、图纸和项目规范确定,不能给所有2205零件规定一个统一去除深度。
水刀没有热影响,但也要检查磨料残留、切边缺口和表面状态。无论采用哪种方式,关键耐蚀面、密封面、焊接坡口和疲劳敏感部位,都不应只凭目视“看起来光滑”验收。
六、薄板一定选激光、厚板一定选水刀吗
不能这样简单划分。设备功率、切割头、介质、板材尺寸和厂家工艺窗口不同,所谓“薄板”“厚板”没有脱离设备和质量要求的统一界线。
零件容易变形时,还要考虑热输入、排料和残余应力。相关判断可结合2205钢板切割后翘曲的原因与控制方法,不要把无热影响误解为完全不会释放应力。
七、询价时把这些信息一次写全
- 材料牌号、执行标准、板材规格、数量和炉批追溯要求;
- 可识别版本的二维图或三维图,以及尺寸、公差和基准;
- 切割方式是否指定,是否允许由加工方推荐替代工艺;
- 切边粗糙度、垂直度、挂渣、圆角和最小孔槽要求;
- 切后是否焊接、折弯、机加工、酸洗或直接使用;
- 是否预留余量、余量位置和最终验收方式。
酒创可供应2205双相不锈钢板和2205切割件,并配套激光、等离子、水刀下料及后续机加工、成形、焊接、表面处理和检测协调。图纸和用途可通过联系页面提交,再按实际板厚、轮廓和交付状态确认加工路线。
八、常见问题
不能一概而论。应按焊接工艺和项目要求检查氧化、挂渣、污染及热影响,完成规定的切边处理和焊前清洁后再施焊。
水刀不产生热影响,但切开后仍可能释放钢板原有残余应力。细长、窄环和不对称零件仍可能出现弯曲或扭转。
取决于板厚、设备、轮廓、公差和切边要求。精密配合面、坡口或密封面通常还要预留余量并安排后续加工。
通常不够。还应说明牌号、板厚、数量、公差、切边质量、余量、后续工序和验收方式,避免加工方按毛坯理解而买家按成品验收。