无锡酒创不锈钢有限公司官网
181 6831 2316
首页 » 2205水压试验后锈蚀
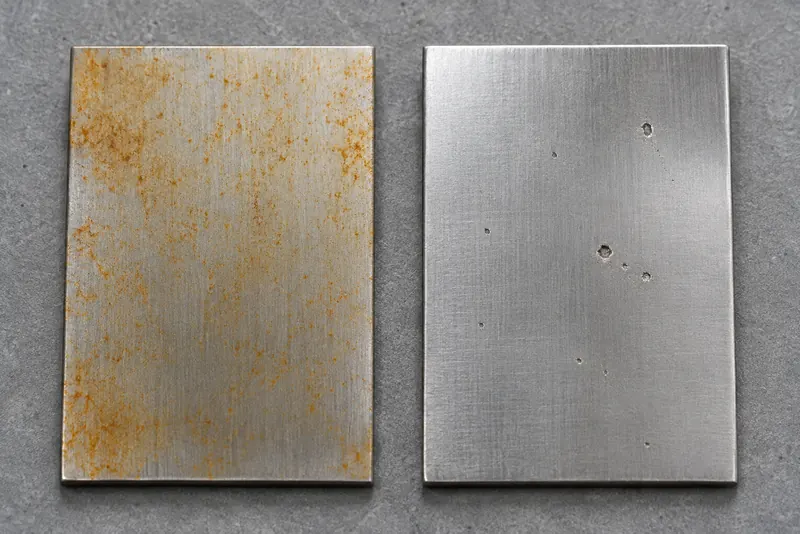
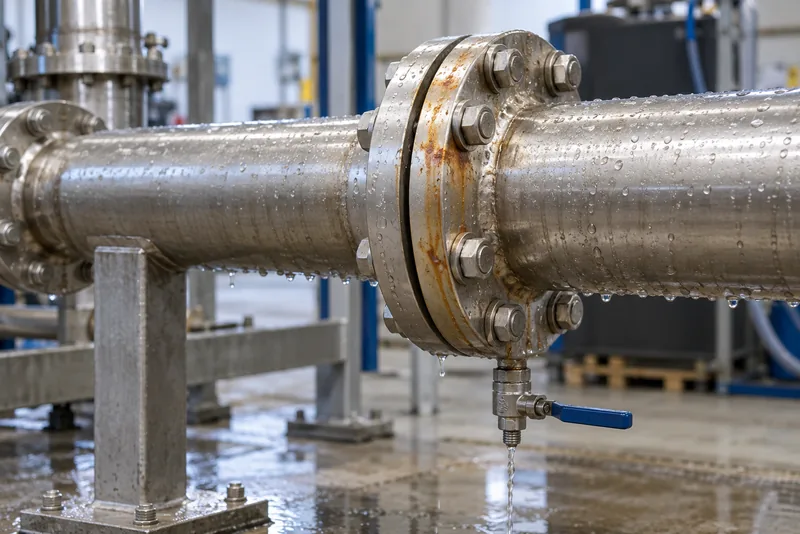
2205水压试验后出现锈蚀,不能立即认定“材质不对”。很多橙色锈斑来自试验系统带入的游离铁,也可能与残水、氯离子和沉积物在低点集中有关;如果清洁后留有坑点,还要排查2205基体是否已经发生点蚀或缝隙腐蚀。判断时先看位置和形貌,再核对水质、设备、排水和制作记录。
先拍照并标出锈斑位置,再选一个有代表性的区域做小面积清洁。如果锈粉去除后基体仍然平整,更像外来铁污染;如果留下凹坑、黑点或持续复锈,就要继续检查氯离子浓缩、沉积物和局部缺氧等点蚀形成条件。磁铁反应也不能单独用来判断2205牌号。
“用的是自来水”并不等于水质已经适合本次试验。水中的氯离子、可溶性铁、悬浮物、微生物、pH和温度,都要结合接触时间看。原水、循环水或来源不明的存水更容易带入沉积物。
不同设备规范对试验水的限值不同,不应给所有2205订单套用一个通用氯离子数字。充水前要按合同、设计文件和适用规范确认水质、温度、最长停留时间以及试验后的冲洗和干燥方案。
试压泵、临时管线、水箱、盲板或旧软管如果曾用于碳钢系统,锈皮和铁屑就可能随水流进入2205管道。碳钢支架、钢丝刷和打磨粉尘也会在表面留下游离铁。游离铁、锈和氧化皮都属于不锈钢清洁与钝化时需要处理的表面污染物,所以“看到锈”不等于“2205基体已经锈坏”。
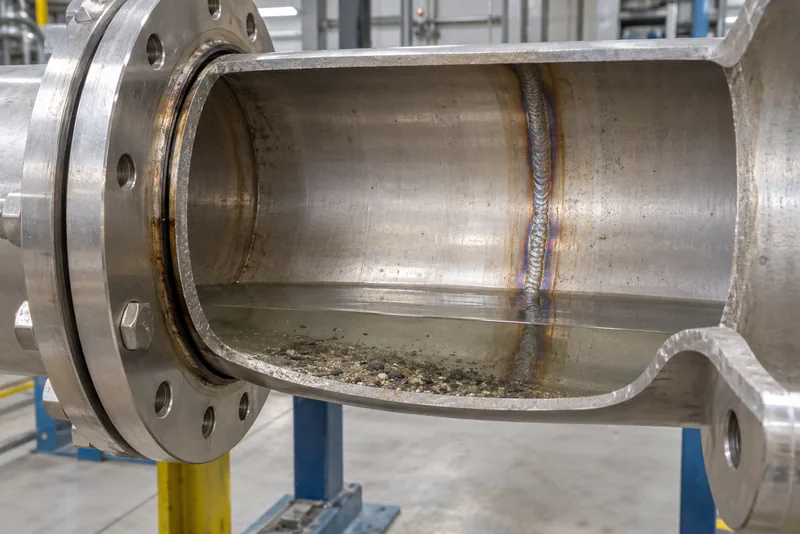
主管看似已排空,低点、小支管、仪表口、法兰垫片和焊缝根部仍可能留水。慢慢蒸发会使原有的氯化物和沉积物在小区域浓缩,缺氧缝隙内的钝化膜修复条件也更差。这就是为什么锈斑常集中在法兰、垫片和沉积物下方。
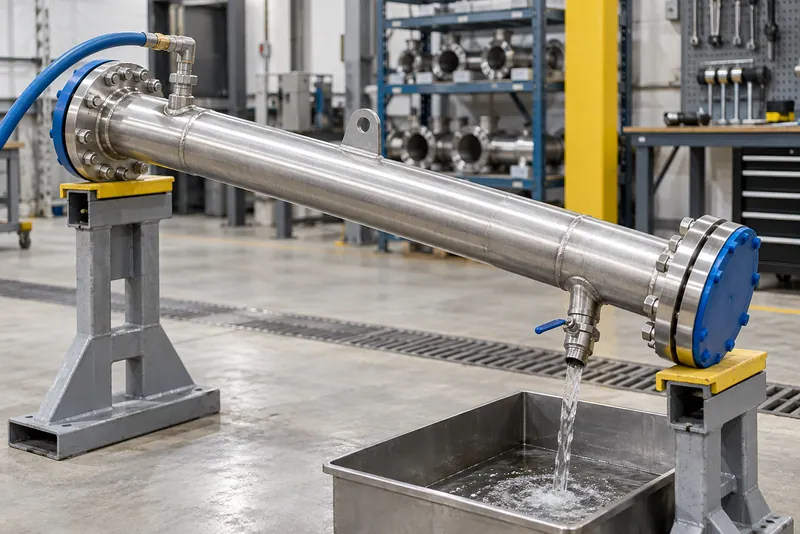
试压结束后,应尽快排净低点和死角中的积水并完成干燥,尤其要避免沉积物覆盖表面或水在局部长期停留,否则局部腐蚀风险可能进一步增加。
如果锈斑沿环焊缝、焊趾或内壁根部分布,重点检查背面保护、焊接氧化色、飞溅、咬边和焊后酸洗钝化。即使母材合格,焊缝也可能先发生腐蚀,因为问题可能出在局部组织、根部形貌或表面处理,仅凭母材材质书无法判断焊缝状态。
清洗前先确认介质残留和安全隔离。对于外来铁污染,使用不锈钢专用工具和经确认的清洗、酸洗或钝化工艺;不要用碳钢钢丝刷,也不要现场随意调配强酸。清理后的验收标准要在开工前确认。
如果已有明显蚀坑,还要评估坑深、剩余厚度、承压边界和修复影响,不能只通过抛光把外观做亮。
下一次试压前,不要只确认压力和保压时间。方案中还要写清水源与验收指标、临时系统清洁度、氯离子及其他项目限值、允许停留时间、排水顺序和干燥确认方法。对于2205高压罐、法兰和管道,如果结构中存在难以排净的低点或死角,应在制作或试压前调整排水和干燥方案。
需要协助判断时,可在联系页面提供部件材质与形态、执行规范、试验水报告、充水和排水时间、锈斑位置照片、焊后处理记录及清洗后表面状态。
不能直接下结论。先看锈斑能否被清洁、下面有无坑点,再核对材质追溯、试验水和制作过程。
不应只凭“自来水”三个字判断。需按合同和项目规范确认氯离子、浊度、pH、温度和允许接触时间,不清楚时应先取样检测。
需要确认气体洁净、干燥且不含油,同时先排除低点和死角积水。如果只吹通主管,法兰缝隙、支管和仪表口仍可能残水。
要再看基体是否平整,局部有无坑点、裂纹或持续复锈。不能只看表面变亮,必要时按技术条件做清洁度、游离铁或局部腐蚀复核。
扫一扫立即添加