2205冷弯后并不是一律需要重新固溶,也不能只凭“弯过一次”就决定免除热处理。应先核对产品标准和项目文件,再结合变形程度、弯曲半径、厚度变化、成形次数及服役工况判断。
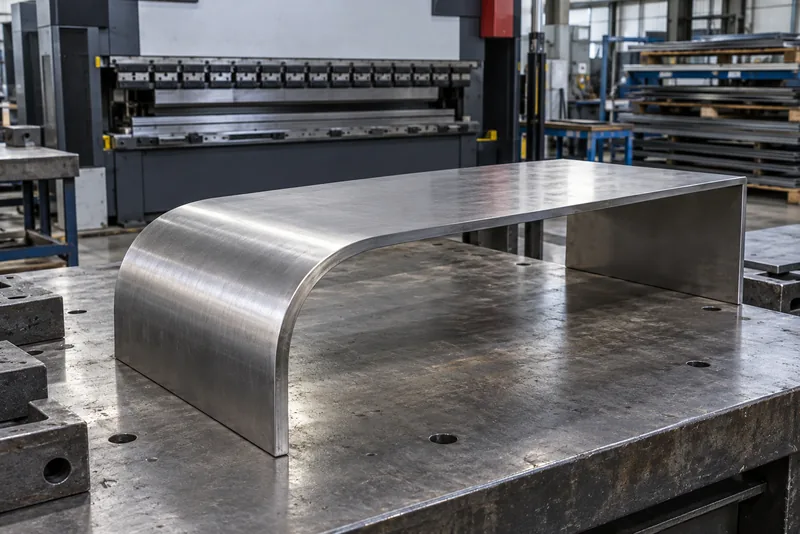
变形较温和、尺寸和表面合格,且制造规范没有要求重新热处理的普通构件,通常不应擅自增加固溶工序。紧弯、多次校形或承压件则要按成形工艺和验收依据判断。文中配图均为示意图。
一、冷弯改变了什么,不只是外形
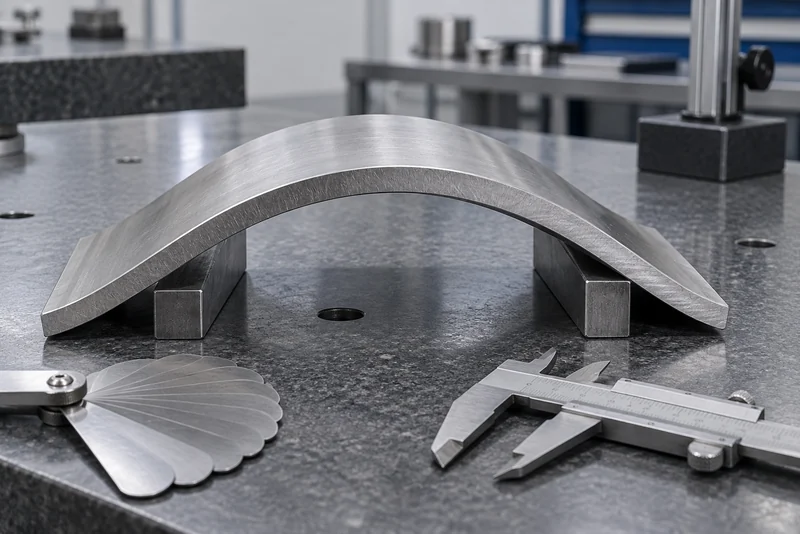
2205的强度高、加工硬化明显,冷弯时外弧受拉、内弧受压。成形后常见回弹增大、弯曲区硬度上升、残余应力、外弧局部减薄,以及板边或表面缺陷被拉开。
这些变化不等于材料已经产生有害相,也不等于耐蚀性必然失效。2205加工硬化、回弹和折弯控制中的设备能力、模具圆角和下料方向,往往比事后笼统要求热处理更早决定成形质量。
二、哪些情况通常不因冷弯自动重新固溶
普通板件或管件采用经过确认的冷成形工艺,弯曲半径合理,没有反复掰正,成形后尺寸、表面和最小厚度满足图纸,并且合同、产品标准和制造规范没有规定热处理时,不宜仅为“消除风险”额外安排固溶。
原材料状态也要核对。热轧板可查看GB/T 4237—2015官方信息;承压设备用板材则应核对GB/T 713.7—2023官方信息。这两个标准页面只能帮助确认适用范围和版本,实际采购仍以合同采用的正式文本为准。
三、哪些情况要认真评估重新固溶
| 冷弯后的实际情况 | 是否倾向重新评估固溶 | 采购或验收要核对什么 |
|---|---|---|
| 弯曲较缓、一次成形,尺寸与表面合格 | 通常不自动要求 | 确认产品标准、图纸和工艺文件没有附加要求 |
| 弯曲半径较小、局部变形大或多次校形 | 需要重点评估 | 变形程度、外弧减薄、硬度、裂纹和工艺评定覆盖范围 |
| 承压设备或工业管道部件 | 按制造规范判断 | 标准版本、产品类别、设计文件及热处理条款 |
| 出现裂纹、明显减薄或尺寸超差 | 先判定成形是否合格 | 不能把固溶当作修复裂纹和补回厚度的办法 |
工艺超出已确认范围,或项目明确规定冷变形后热处理时,应按规定执行。压力容器制造可核对GB/T 150.4—2024;工业管道项目应确认是否采用2026年5月已实施的GB/T 20801.1—2025,不要套用废止的旧版分册。
四、为什么不能随便做“消除应力退火”
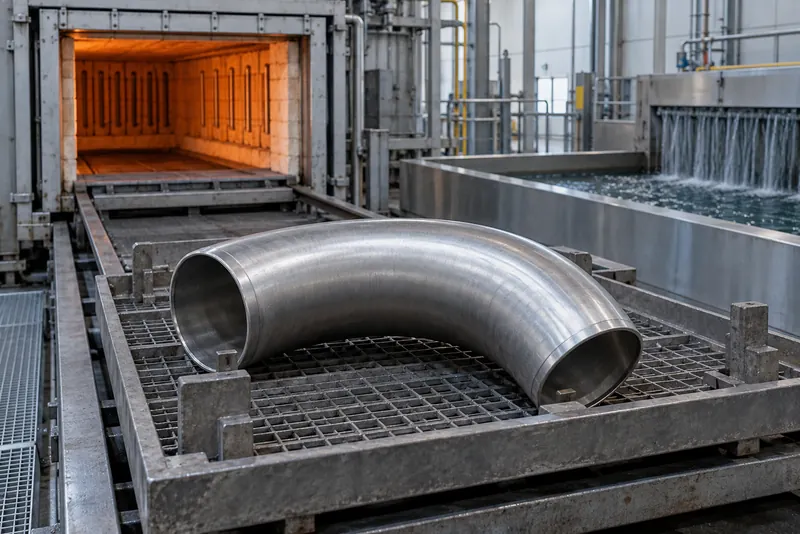
双相不锈钢不是把零件加热一段时间就能安全消除应力。温度、保温时间和冷却速度控制不当,反而可能带来有害相析出、韧性下降或局部耐蚀性变化。低温去应力处理也不能当然替代完整固溶处理。
确需固溶时,应按材料、产品和制造规范确定工艺,保证整件温度均匀并采用规定的冷却方式,同时考虑氧化、变形和后续表面恢复。GB/T 39191—2020《不锈钢和耐热钢件热处理》可用于确认通用热处理依据;2205固溶前后组织变化则说明为什么“加热过”与“处理合格”不是一回事。
五、不重新固溶时,到货怎样验收
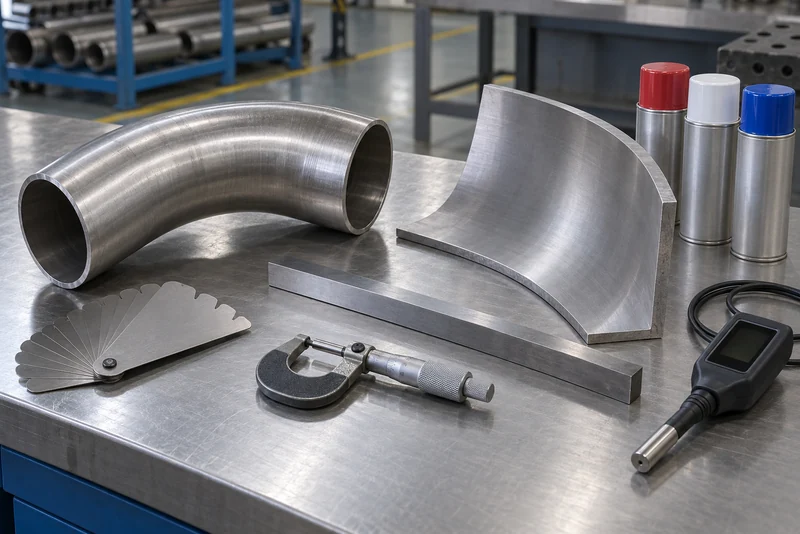
买家首先核对材质书、原始交货状态、图纸、弯曲半径、成形工艺和合同中的热处理要求。现场测量前确认量具量程与精度并校零,再按图纸记录弯曲角度、圆度或平面度、外弧最小厚度及测点位置。
表面要检查裂纹、压痕、折皱、划伤和污染。可疑部位是否做渗透检测,应按项目文件决定。硬度、铁素体或金相并非每个普通冷弯件都必须做,但合同有要求或工艺超出确认范围时,应写明方法、取样位置、测点和判定依据。
六、检测结果不要脱离方法直接比较
硬度升高只能说明局部冷作影响,不能单独证明必须固溶。磁性仪器读数、FN和金相相比例也不是天然等价单位,复核相比例前应统一检测对象和方法;具体可看2205铁素体检测结果的解释。
严苛腐蚀工况还要把残余应力、介质和温度一起判断。冷弯不会让2205立即发生应力腐蚀,但应力腐蚀开裂的条件说明,材料、拉应力和环境必须放在同一工况评估。
七、下单前把判断条件写清楚
- 执行标准及版本、板材或管材的原始交货状态。
- 产品用途、介质、设计温度和是否属于承压部件。
- 公称厚度、外径、弯曲半径、弯曲角度及成形次数。
- 成品最小厚度、尺寸公差、表面和无损检测要求。
- 冷弯后是否热处理,以及热处理方法和验收文件。
酒创在协助核对2205冷弯件询价时,需要的不是一句“能不能弯”,而是上述条件和图纸。资料可从联系页面提交,再判断是直接冷弯验收、先做工艺试样,还是安排合格的固溶处理。
八、常见问题
不一定。硬度升高说明存在加工硬化,还要结合标准、变形程度、尺寸、表面和服役工况判断,不能只凭一个硬度值决定。
不能。裂纹、明显减薄和尺寸超差首先属于成形质量问题,热处理不能把裂纹消除,也不能恢复已经损失的厚度。
不应自行用火焰局部加热代替合格的固溶工艺。局部温差和冷却不均可能带来组织、氧化和变形风险。
不是所有零件都必须检测。只有合同、产品规范、工艺评定或风险复核提出要求时,才按指定方法、位置和判定依据执行。