2205钢管到货验收,不能拿卡尺随便量一个位置就下结论。先确认无缝管还是焊接管、订单采用的标准及版本、规格表达方式和精度等级,再分别检查外径、壁厚、椭圆度、直线度与长度。每个结果都要保留测点位置,发现异常后复测。
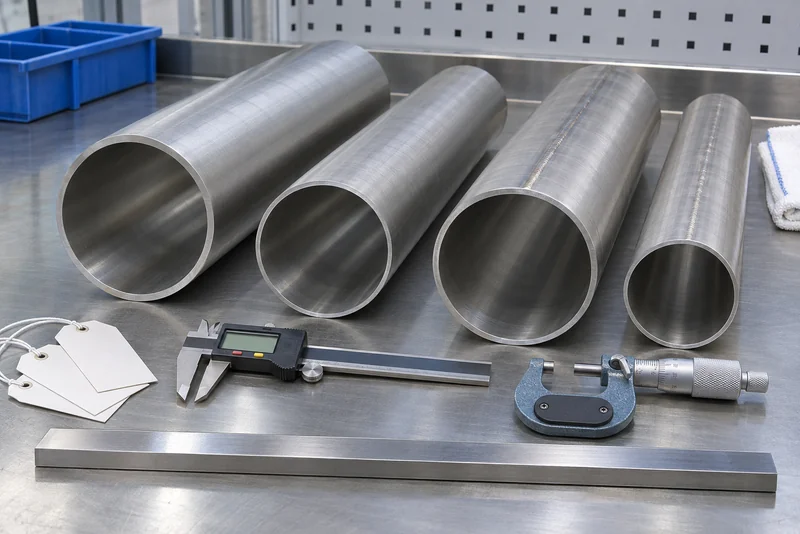
这些项目的允许偏差并不是2205牌号独有的固定数字。产品形态、外径、壁厚、制造方法和合同要求不同,适用表格也会变化。本文配图均为示意图。
一、先分清无缝管、焊接管和订单标准
GB/T 14976—2025《输送流体用不锈钢无缝钢管》与GB/T 12771—2019《流体输送用不锈钢焊接钢管》对应的产品形态不同。焊接管还应关注焊缝位置和制造方法,不能把无缝管的尺寸要求直接套在焊接管上。
GB/T 17395—2024《钢管尺寸、外形、重量及允许偏差》可用于核对钢管尺寸和外形的通用表达,但验收仍要回到订单采用的产品标准、规格系列、精度等级和合同补充要求。
二、动手测量前先核对实物身份
- 核对采购合同、装箱单、材质书和实物标识中的牌号、炉批号、标准及版本;
- 确认产品名称是无缝钢管、焊接钢管、换热管还是按图加工管件;
- 核对规格写法是外径×壁厚、公称尺寸还是其他系列,避免把公称尺寸当成实测外径;
- 检查端部、焊缝、运输压伤和变形,异常处单独标记;
- 按合同确定抽样数量,不能用一根管、一个截面的结果代表整批。
资料与实物对应不上时,应先暂停入库。可结合2205材质书核对方法检查炉批、交货状态和检测结果,避免尺寸合格却追溯错误。
三、外径和椭圆度怎样测才有意义
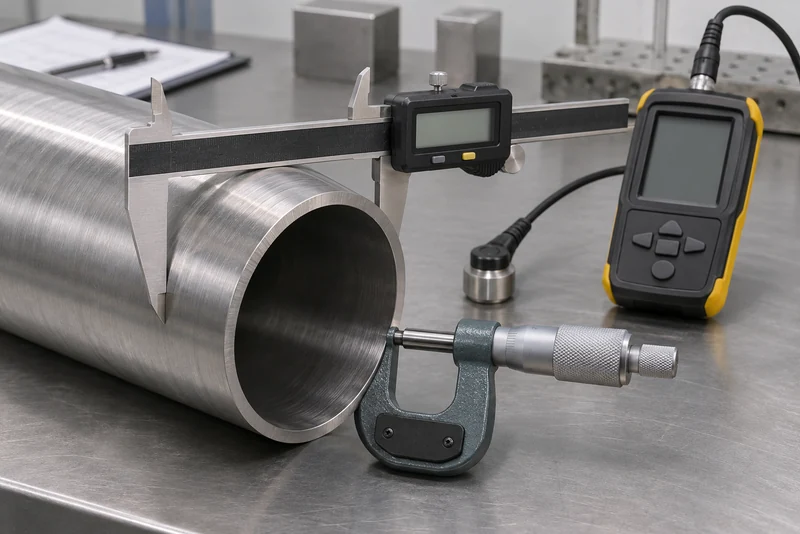
量具量程和分辨力要覆盖被测规格,使用前清洁测量面并校零。外径应在约定的多个截面测量,每个截面至少改变方向读取最大值和最小值。卡尺量爪应与管轴线保持垂直,不要斜卡,也不要压在毛刺、焊瘤或局部伤痕上。
椭圆度反映同一截面不同方向的外径差异。具体计算方式、测量位置和允许值应按订单标准执行。管端若有切割或运输变形,应与整根管的稳定超差区分,并记录距离管端的位置。
四、壁厚不能只测一个管口位置
管口可接近时,可用适合的千分尺测量切口周向壁厚;测砧应完整接触,不要压在毛刺或倾斜断面上。需要检查管身或疑似减薄区域时,可按适用方法使用超声测厚仪,但必须确认声速、探头、耦合、曲率修正和校准状态。
周向多个方位、长度方向多个截面的结果应分开记录。焊接管还要按合同关注焊缝及其邻近区域。超声波测厚出现偏差的常见原因包括表面状态、耦合、曲率和声速设置,仪器显示值不能脱离校准直接作为最终结论。
五、直线度和长度怎样检查
直线度可按适用标准规定,用直尺、拉线或相应检具检查局部弯曲和全长弯曲。测量时钢管要放在稳定支承面上,避免自重、捆扎或地面不平把结果放大。
长度应确认订单约定的是通常长度、定尺长度还是倍尺长度,并核对端部切割和加工余量。待坡口、焊接或机加工的管材,还要确认实际长度是否满足成品余量,而不只是“落在标准范围内”。
六、买家可以直接执行的到货验收流程
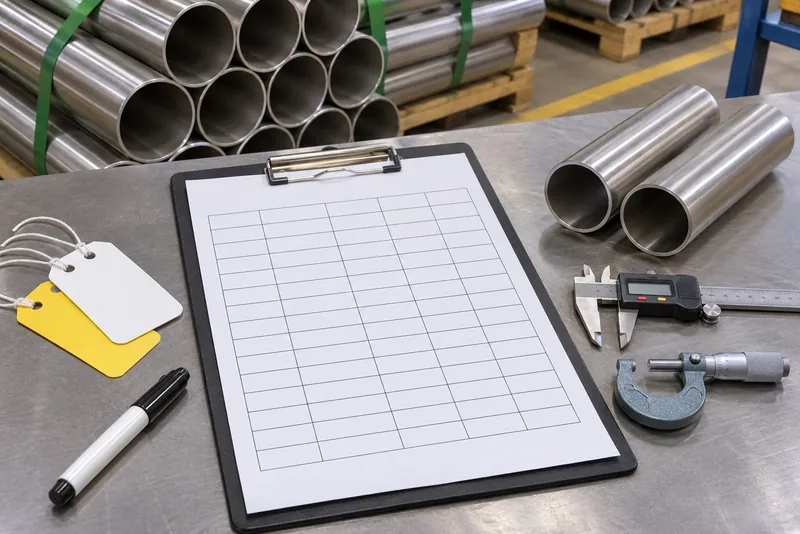
- 资料核对:确认产品形态、标准版本、精度等级、规格、数量和炉批;
- 量具准备:选择合适量程,检查有效状态,清洁并校零;
- 测点安排:按合同抽样,在约定的截面和方向测外径、壁厚及外形;
- 异常复测:更换量具或人员复核,避开毛刺后再测,并保留原始值;
- 结果判定:逐项对照订单标准和合同,不用平均值掩盖局部超差;
- 记录归档:保存炉批、测点、量具编号、读数和处置结果。
| 记录项目 | 应填写内容 | 异常时怎样处理 |
|---|---|---|
| 实物身份 | 牌号、炉批、管号、产品形态 | 暂停混批入库并核对资料 |
| 依据 | 标准及版本、规格、精度等级 | 确认是否选错公差表 |
| 测量条件 | 量具、校零、测点位置与方向 | 复核量具和测量方法 |
| 原始结果 | 外径、壁厚、椭圆度、直线度、长度 | 保留首次与复测读数 |
| 判定处置 | 合格、隔离、复检或协商处理 | 写明责任人与处理依据 |
七、询价时怎样减少到货争议
询价单不要只写“2205钢管、某个规格”。应同时提供产品形态、执行标准及版本、外径和壁厚、长度形式、尺寸精度、数量、表面状态、端部加工、用途、抽样方案和报告要求。标准体系尚未确定时,可先看2205按GB/T还是ASTM采购的匹配思路。
酒创可供应2205双相不锈钢管材,并配套切割、坡口、机加工、检测、标识和包装交付。可通过联系页面提交标准版本、规格、数量、用途和验收项目,先把公差表与测量方法写进订单,再确认供货方案。
八、常见问题
不一定。外径和壁厚是两个独立验收项目,应按标准和合同分别测量、记录和判定。
不能一概而论。测点数量和位置应按订单标准与抽样方案执行;需要评价管身或局部减薄时,仅测两端通常不足。
常见表达与同一截面的最大、最小外径有关,但具体计算方式和允许值必须按订单采用的标准版本执行。
两种方法的适用位置和误差来源不同。是否可替代应看产品标准、合同和测量目的,超声测厚还需要正确校准、耦合与曲率处理。