2205表面粗糙度验收,不能只问“Ra是多少”。先确认产品形态、表面加工状态、合同参数和测量方法,再判断读数是否合格。Ra是轮廓高度偏差的平均性指标,Rz更关注轮廓峰谷高度;两者不是同一个单位概念,也不能脱离标准和用途直接互换。
对采购人员来说,最容易出错的是把热轧板、冷轧板、卷切板和机加工件套用同一张Ra表,或者拿一次随手测量的读数代表整张钢板。本文把标准、仪器、测点和记录拆开说明。
一、先确认合同到底要求Ra还是Rz
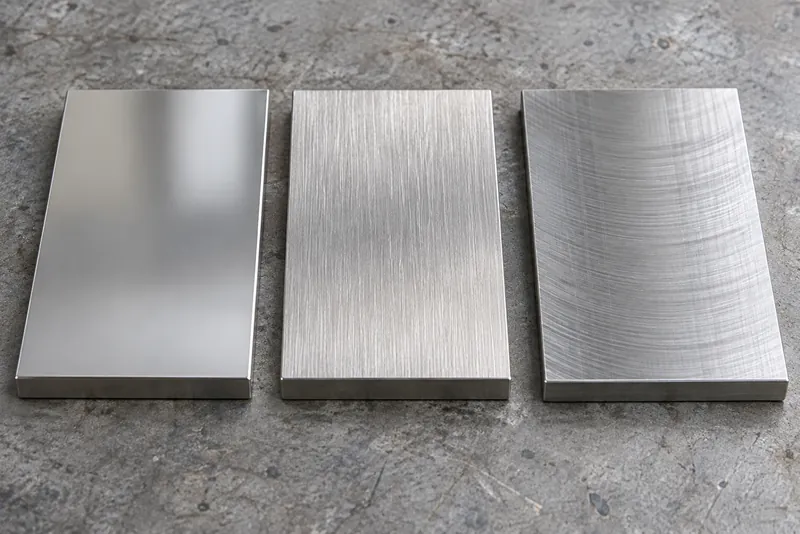
“表面光滑”不是可直接验收的技术指标。合同或图纸应明确参数名称、单位、上限或范围、表面状态以及适用区域。若只写“表面粗糙度符合要求”,验收前应先让供需双方补充确认,不能由验收人员临时选择最容易通过的参数。
Ra适合描述一段轮廓的平均粗糙程度,Rz反映取样轮廓中峰谷高度特征。对于有明显划痕、麻点、焊接飞溅或局部凹坑的表面,平均值可能掩盖异常,必须同时记录异常位置并按合同决定是否复测。
二、2205粗糙度验收要先看哪些标准
| 文件/标准 | 主要用途 | 验收时要核对什么 |
|---|---|---|
| GB/T 1031-2009 | 表面粗糙度参数及其数值 | Ra、Rz等参数及标注方式 |
| GB/T 10610-2009 | 轮廓法评定规则和方法 | 评定长度、测量程序和结果处理 |
| GB/T 6062-2009 | 接触式触针仪器特性 | 仪器标称特性、探针和测量能力 |
| GB/T 2523-2022 | 冷轧金属薄板和薄带粗糙度测量 | 仅在产品形态和合同适用时采用 |
GB/T 1031-2009规定表面粗糙度参数及其数值,GB/T 10610-2009用于轮廓法的评定规则和方法,GB/T 6062-2009涉及接触式触针仪器的标称特性。若是冷轧金属薄板或薄带,还要确认GB/T 2523-2022是否属于合同指定的测量方法。以上标准页面只说明标准范围,具体验收仍以订单、图纸和正式标准文本为准。
三、实际测量时,仪器和方向比“读数好看”更重要
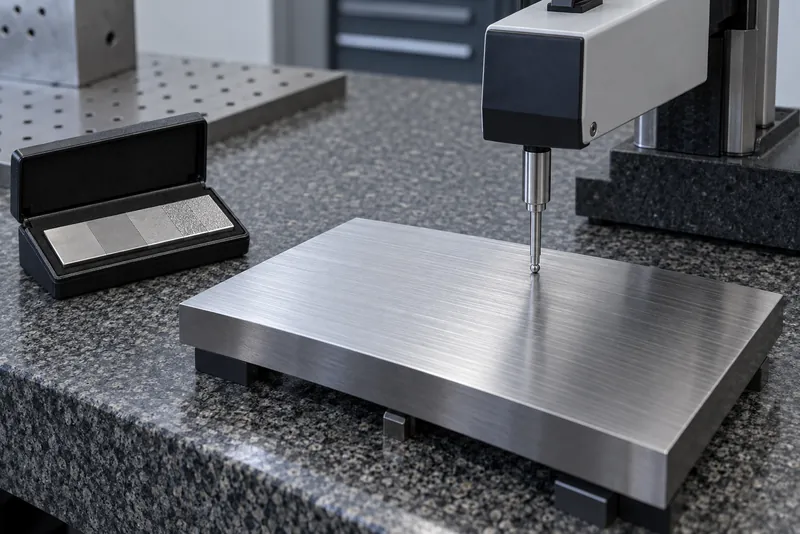
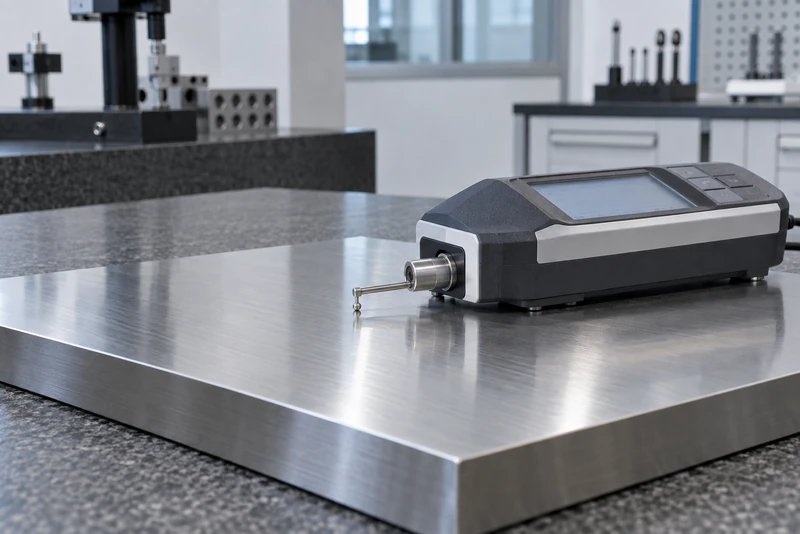
- 测量前确认仪器在有效校准或核查周期内,检查探针、滑靴和电池状态,按仪器说明完成校零或标准样块核查。
- 测量方向要与表面纹理、轧制纹或加工纹理对应。方向不一致,读数可能出现明显差异。
- 测量区域要清洁、干燥、无油膜和松散颗粒,避免把污物或毛刺当成表面轮廓。
- 取样长度、评定长度、滤波设置和截止值不能凭经验随意改动,应按合同或适用标准设置。
- 同一位置至少做规定次数的复测;读数异常时先检查探针姿态、支撑稳定性和局部缺陷,再决定是否扩大测点。
四、一张2205钢板应该怎么布置测点
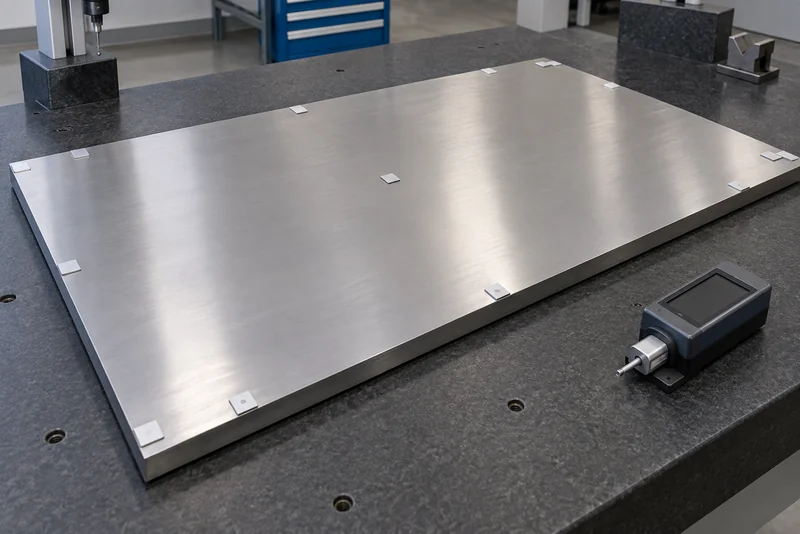
标准或合同如果规定了测点位置,应按规定执行;没有明确时,买家可以在供需双方认可的前提下覆盖板材两端、两侧和中部,并记录每个测点距边距离和方向。测点不能只集中在表面最平整的位置,也不能用一个平均值替代整张板的局部异常。
对卷切板、焊接件、切边和机加工面,应分别记录产品形态和加工区域。冷轧薄板或薄带的专用测量方法不能自动套用于热轧厚板;热轧板的表面状态也不能只用冷轧板的经验值判断。
五、结果判定不要只看一个Ra平均值
| 验收项目 | 买家要确认的内容 |
|---|---|
| 产品形态 | 热轧板、冷轧板、卷切板、管件或加工件 |
| 参数 | Ra、Rz、Rz1max或其他参数,单位是否为μm |
| 表面状态 | 2B、No.1、研磨、喷砂、机加工或焊后区域 |
| 方法 | 触针式仪器、测量方向、取样长度和评定长度 |
| 判定 | 最大值、平均值、测点数量和复测规则 |
如果合同规定的是Ra上限,就按规定的测点、测量方向和结果处理方式判定;如果同时规定Rz或最大峰谷参数,应分别核对,不能用Ra“比较小”来替代Rz。对划痕、麻点、压痕、焊趾或切边异常,必须保留照片和位置记录,必要时对异常点单独复测。
若供应商报告只给“Ra合格”四个字,没有参数单位、测量方法、仪器信息和测点分布,采购人员应要求补充原始记录。报告越简短,越不能说明它覆盖了整张板或全部加工区域。
六、2205表面粗糙度到货验收记录表
| 记录字段 | 填写内容 |
|---|---|
| 材料信息 | 牌号、炉批号、规格、表面状态和供应商 |
| 标准依据 | 合同、图纸、产品标准和版本 |
| 仪器信息 | 型号、编号、校准/核查状态、探针信息 |
| 测量条件 | 方向、取样长度、评定长度、测点位置和环境 |
| 结果 | 各点Ra/Rz、平均值、最大值和异常点复测 |
| 判定 | 判定依据、照片编号、复核人和日期 |
记录表的重点不是把数字填满,而是让别人能够复现测量:同一块材料、同一表面、同一方向和同一参数,才有可比性。对有争议的读数,保留仪器照片、测点示意和异常点复测结果,避免只留下一个经过四舍五入的平均值。
七、采购询价时怎样避免Ra要求写得不清楚
询价时建议一次写清:产品形态、牌号和规格、表面状态、Ra或Rz参数、允许值或范围、测量标准和版本、测量方向、测点数量、报告格式以及是否包含焊缝、切边和机加工区域。若最终产品还要密封、衬胶、焊接或接触含氯介质,也应说明用途,避免把表面外观要求和功能性要求混在一起。
站内的2205冷轧板表面质量控制可用于了解表面状态与应用的关系;如果你需要核对材质书、加工状态或验收记录,也可以查看2205材质书核对指南,再通过联系页面提交具体规格和合同要求。
八、常见问题
不一定。Ra要求应与表面状态、密封、焊接、流体介质和加工工艺匹配,不能脱离用途追求越小越好。
不能直接按固定比例换算。两者反映的轮廓特征不同,合同写了哪个参数就按哪个参数测量和判定。
样块适合快速比对和筛查,但关键尺寸或争议验收应按合同指定的仪器、参数、方向和记录方式复测。
不能默认共用。产品形态、标准、表面加工状态和测量方法不同,验收前应先确认适用的标准和合同要求。