检查2205有害金属间相,不能只看铁素体比例,也不能凭一张显微照片下结论。应从最可能经历不利热循环的位置取样,再按合同、产品标准或项目规范选择金相筛查、冲击试验或腐蚀试验,最后用事先约定的判据验收。
国内订单可核对现行的GB/T 39077—2024官方信息;涉外项目常见ASTM A923-25。两套标准应分别执行,不能因名称相近而混用。本文配图均为示意图,不代表现场检测记录。
一、有害相与铁素体比例不是一回事
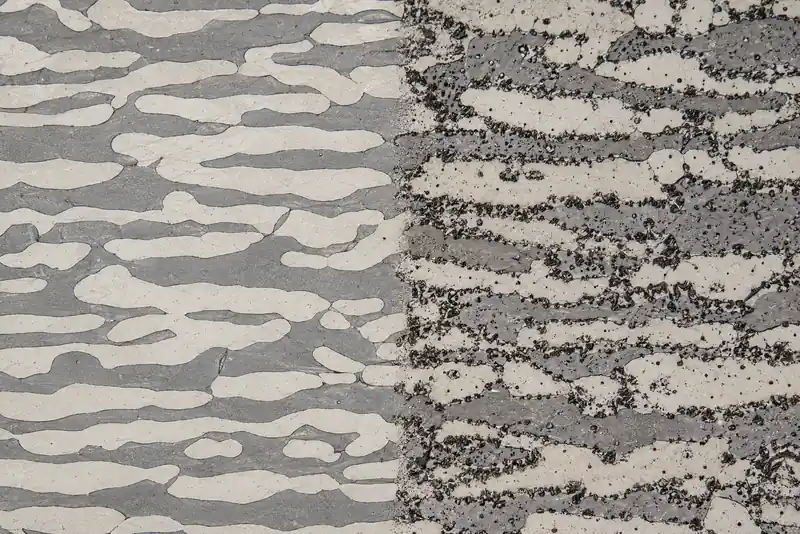
2205正常组织以铁素体和奥氏体为主。不恰当的热加工、焊接热循环、返修或热处理,可能促使σ相、χ相等有害组织析出,进而削弱韧性和耐腐蚀性能。国家材料腐蚀平台的双相不锈钢科普解释了相平衡,2205中σ相的显微观察资料可用于理解其析出形貌。
铁素体含量回答的是两种基体相所占比例;有害相检查回答的是是否存在已经影响性能的析出组织。铁素体读数合格,也不能据此证明有害相一定不存在。
二、先确定取样位置,再谈检测方法
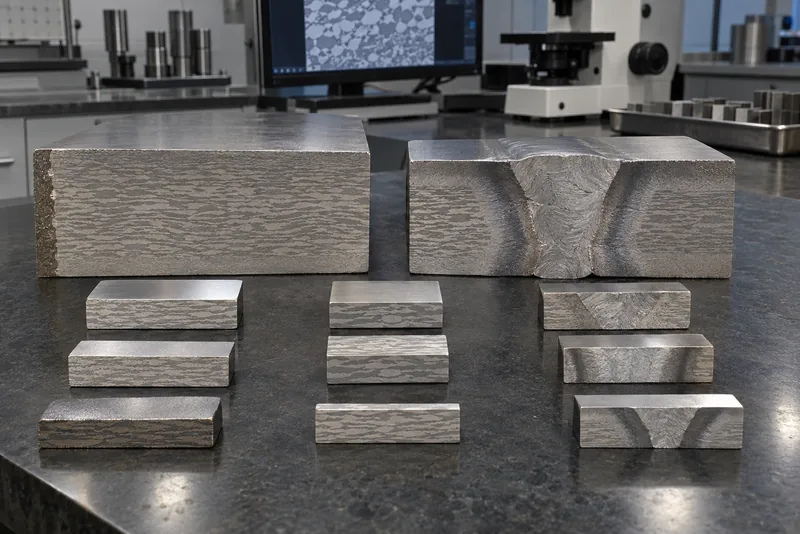
有害相受局部温度和冷却速度影响,取样位置比“多测几个点”更重要。厚板和厚壁锻件要关注冷却较慢的截面;焊接件要覆盖焊缝、热影响区和母材;返修或局部加热的工件还要覆盖受热最重的位置。
报告应写明炉批号、产品形态、取样方向、距表面或焊缝的位置,以及试样代表的处理状态。只有一张未标位置的金相照片,无法代表整件产品。
三、金相、冲击和腐蚀试验分别解决什么问题
| 检查思路 | 主要用途 | 买家核对重点 |
|---|---|---|
| 金相浸蚀筛查 | 观察浸蚀后的组织特征,快速识别可疑区域 | 取样位置、制样和浸蚀条件、照片倍率、组织分类依据 |
| 冲击试验 | 检查有害组织是否已明显损害材料韧性 | 试样方向、尺寸、试验温度、结果单位和合同判据 |
| 三氯化铁腐蚀试验 | 检查有害组织造成的耐腐蚀性能劣化 | 方法版本、试样状态、试验条件、结果表达和合格判据 |
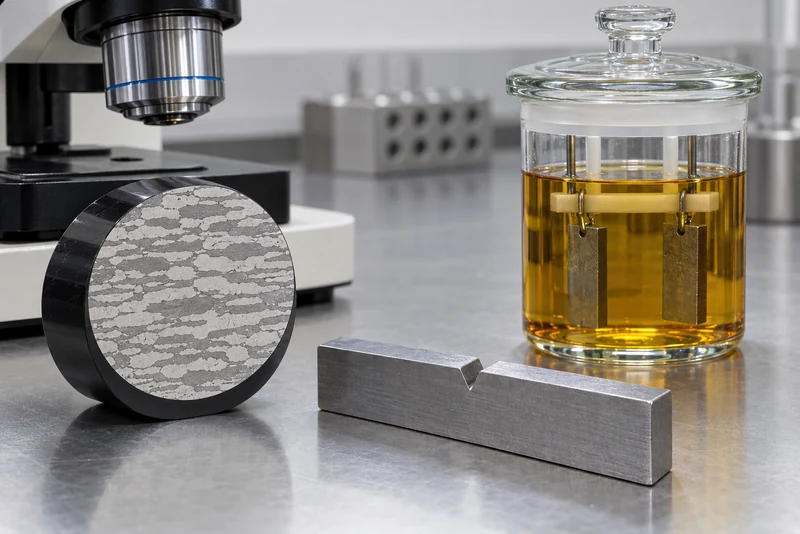
ASTM A923把三种路径分别列为Method A、B、C。Method A适合组织分类和筛查,但合同若要求以性能试验验收,不能只凭显微照片替代。Method B和Method C评价的性能方向不同,也不是任选一个就能自动满足所有项目。
国内的GB/T 39077—2024同样是双相不锈钢有害相检测标准。采购文件应在下单前写清标准版本、方法、取样部位和合格判据,不能等结果出来后再选择对自己有利的方法。
四、为什么磁性法不能代替有害相检查
便携式磁性仪适合快速测铁素体相关读数,但FN、仪器显示的%Fe和金相统计的体积分数并非天然等价。更重要的是,它们都不直接等于有害金属间相含量。
如果两份报告数字不一致,应先按磁性法与金相法的结果差异核对检测对象、单位、校准和位置。需要判断有害相时,再采用采购文件规定的专门方法,不能把铁素体读数换算后直接下结论。
五、焊缝和返修区为什么要单独关注
母材材质书合格,只能说明交货材料满足相应要求。焊接热输入、层间温度、重复热循环和返修次数,会改变焊缝及热影响区的实际组织。尤其是多层焊和局部返修,最不利位置未必与母材取样处相同。
因此,项目若对焊后有害相有要求,应把焊接工艺评定、生产试板或实际接头的取样方案提前写清。2205焊缝返修后的检查项目还应结合外观、无损检测和尺寸复核,不能把有害相检查当成全部验收。
六、拿到检测报告后按这份清单核对
- 材料牌号、炉批号、产品形态和交货状态是否与实物一致;
- 标准号、版本和方法名称是否与合同一致;
- 取样位置、方向及代表的热处理或焊接状态是否清楚;
- 制样、试验条件、仪器或照片信息是否足以复核;
- 结果单位、原始记录和合格判据是否对应同一种方法;
- 不合格复验和扩大取样规则是否在试验前已经约定。
若报告采用腐蚀试验,还要确认它究竟是ASTM A923 Method C还是其他点蚀试验。ASTM G48报告的核对方法可帮助区分两者;试验介质相似,不代表目的和验收规则相同。
七、怎样把检查要求写进询价单
询价时至少提供标准及版本、产品形态、尺寸、交货状态、是否焊接或返修、取样位置、检测方法和验收判据。厚截面或复杂焊缝还应说明最不利热历史。
酒创协助核对2205材料与加工件时,会先确认产品状态和项目依据,再判断需要索取哪些报告。可通过联系页面提交图纸、技术条件和现有检测资料;最终判定仍以合同、标准及项目规范为准。
八、常见问题
不能。两者是不同的检查对象,应按采购文件指定的方法分别判断。
不一定。还要确认取样位置是否具有代表性、制样和浸蚀是否符合方法要求,以及合同是否还规定冲击或腐蚀试验。
不能。应根据产品和合同要求,在试验前确定方法、取样和合格判据。
不能自动替代。两者目的和适用判定不同,只有合同或项目规范明确认可时才能按约定执行。