无锡酒创不锈钢有限公司官网
181 6831 2316
首页 » 2205焊缝返修后还要检查什么?验收项目与复核顺序
2205焊缝返修后,至少要重新核对缺陷清除、返修工艺、外观尺寸、规定的无损检测和返修记录。对双相不锈钢,若热循环、服役介质或项目文件有要求,还可能需要复核铁素体、硬度或耐蚀性。
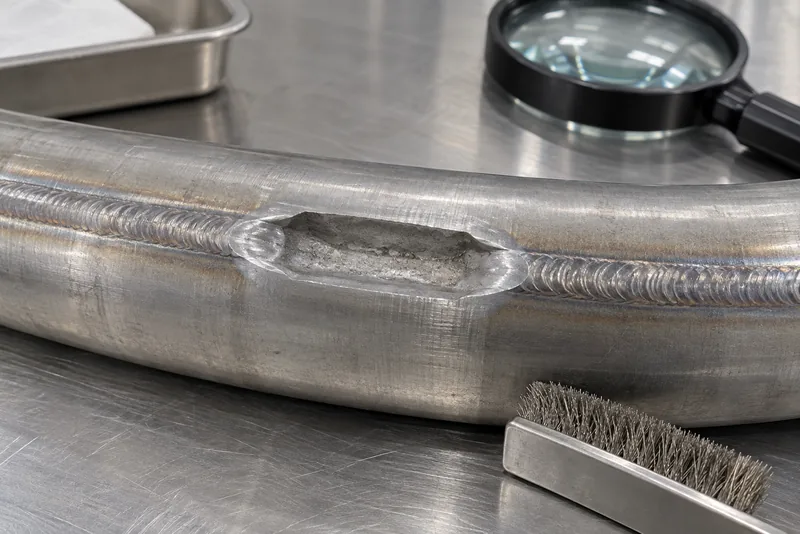
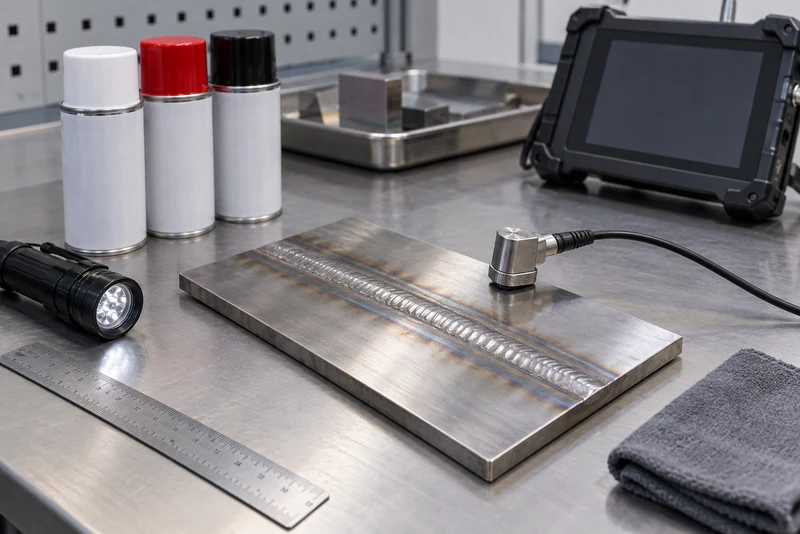
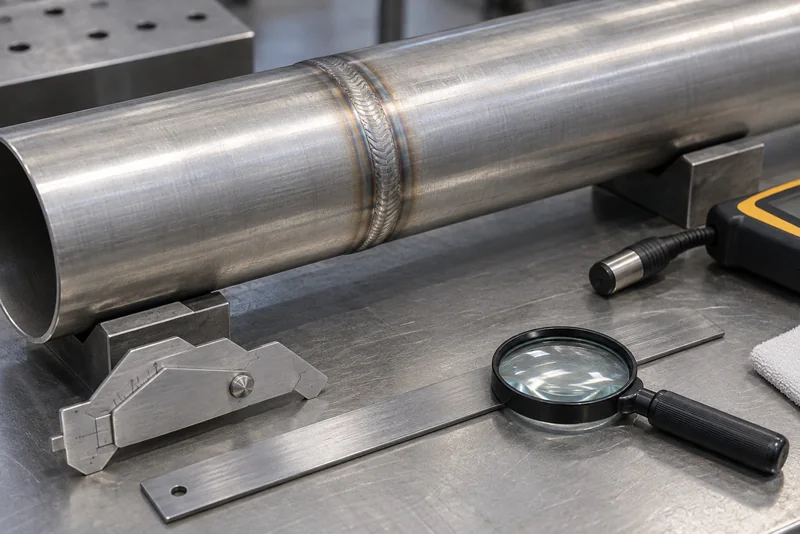
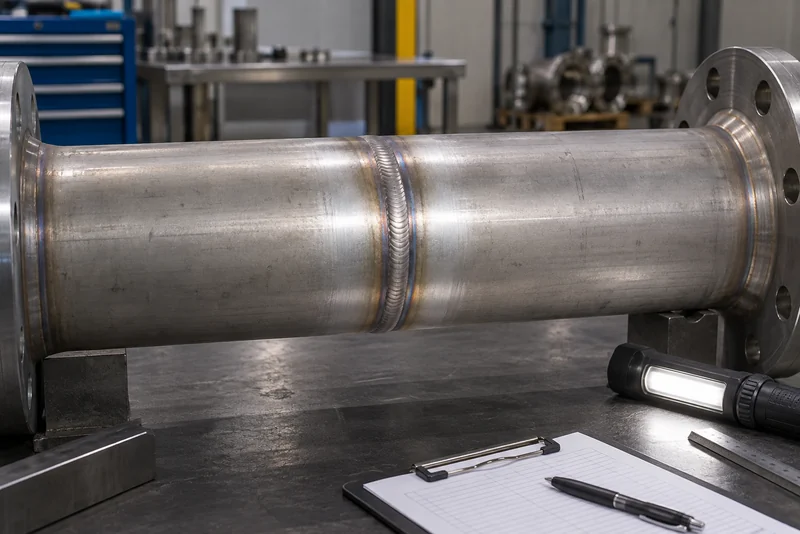
返修的目标不是把焊缝“补平”,而是证明原缺陷已清除、新焊缝满足合同验收要求,且没有因重复加热引入新风险。文中配图均为示意图,不是现场检测记录。
开始补焊前,应记录缺陷类型、位置、长度、深度、发现方法和拟清除范围。打磨或机加形成的槽口要便于焊接和后续检测,不应留下尖角、深沟或受铁污染的表面。
对裂纹、未熔合等缺陷,仅靠肉眼确认“看不见了”不够。是否需要在补焊前做渗透或其他检测,应由返修程序和原验收文件规定,不能由施工现场临时决定。
返修应在已批准的程序下执行,记录焊工、焊接方法、焊材批号、保护气体、根部保护、热输入相关参数、层间温度和返修次数。原工艺文件若没有覆盖实际槽口、厚度或焊接位置,不应直接套用。
2205的组织对热循环敏感,多次返修会让同一区域重复受热。2205焊材选择和热输入控制的基本逻辑在返修时同样适用,但返修次数上限必须按项目或制造文件执行,本文不给出通用数字。
渗透检测可核对GB/T 18851.1—2024官方信息,射线检测可查看GB/T 3323.1—2019,超声检测可查看GB/T 11345—2023。这些方法标准不会自动替代产品标准和合同中的检测比例、技术等级与验收等级。
无损检测能发现相应类型的不连续,但不能直接证明双相比例、有害相或局部耐蚀性已满足要求。当设计、合同或工艺评定要求时,返修区可能还要做铁素体、金相、硬度或腐蚀试验。
FN、仪器显示值和金相体积分数不能直接混用,具体可参照2205铁素体检测方法的区别。若项目指定腐蚀试验,还应写明方法、试样位置、试验条件和合格判据;ASTM G48报告的阅读要点不应被简化成一个通用温度。
返修焊缝应复核焊缝宽度、余高、咬边、凹陷、错边、局部减薄和构件变形。打磨平滑不等于可以牺牲母材厚度;量具、测点和允许值应按图纸及验收文件执行。
焊接和打磨后还应清除飞溅、磨料残留和铁污染。酸洗、钝化或其他表面处理是否需要,取决于产品和服役要求。如果返修后投用不久又出现锈蚀,2205焊缝腐蚀的排查顺序可帮助区分焊材、根部保护、热输入和清理问题。
一个焊口反复在相近位置出现问题,不应只继续补焊。还要回看坡口、组对、气体保护、焊材保管、工艺执行和检测方法,找到缺陷重复出现的原因。
下单前建议明确产品标准和版本、接头类型、尺寸、服役介质、原始无损检测方法、验收级别、返修审批要求、允许次数以及是否需要组织或腐蚀试验。检验项目越晚确定,越容易出现试样无法代表返修区或检测范围争议。
酒创在协助核对2205焊接件返修文件时,需要先看图纸、原检测报告、缺陷位置、返修程序和服役工况。这些资料可通过联系页面提供,再判断哪些是必检项,哪些只在项目明确要求时增加。
不能一概而论。渗透主要针对表面开口缺陷,是否还需射线或超声,应按接头、厚度、原缺陷和验收文件确定。
不能这样判定。应先确认检测对象、方法、单位、取样或测点位置,再按合同和工艺评定的范围判断。
没有脱离产品、项目和返修程序的通用次数。重点是批准要求、累计热循环、母材减薄和每次记录是否完整。
还要核对尺寸、表面恢复、文件完整性和项目规定的附加试验。无损检测合格不等于自动满足所有组织和耐蚀要求。
扫一扫立即添加