无锡酒创不锈钢有限公司官网
181 6831 2316
首页 » 2205钢板表面缺陷能直接打磨吗?修磨范围与验收要求
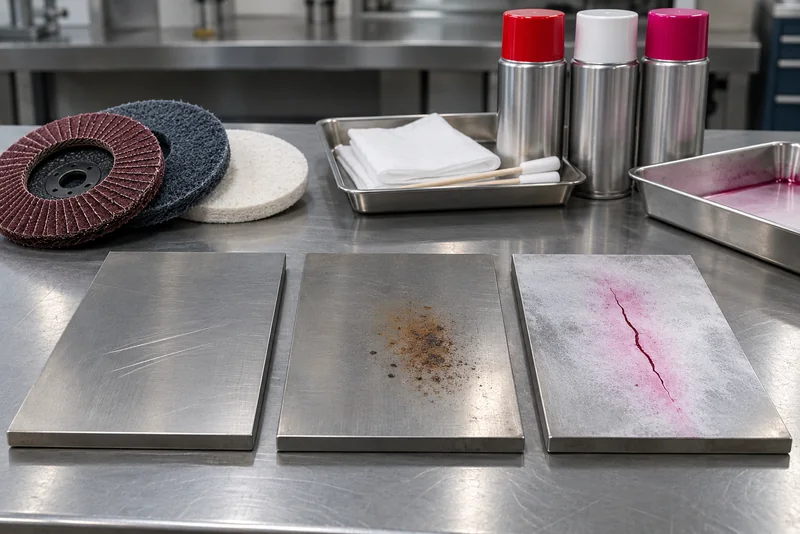
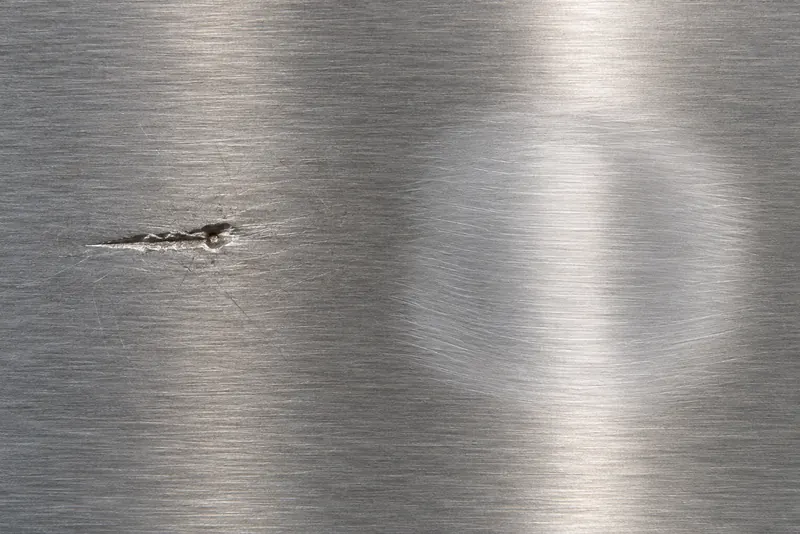
2205钢板表面缺陷可以在标准和合同允许的范围内局部修磨,但不能发现后直接打磨。修磨会改变缺陷原貌和局部厚度。应先记录位置、形态和尺寸,区分浅表划伤、凹坑、铁污染与裂纹、折叠或分层,再决定清洁、修磨、复检或退货。
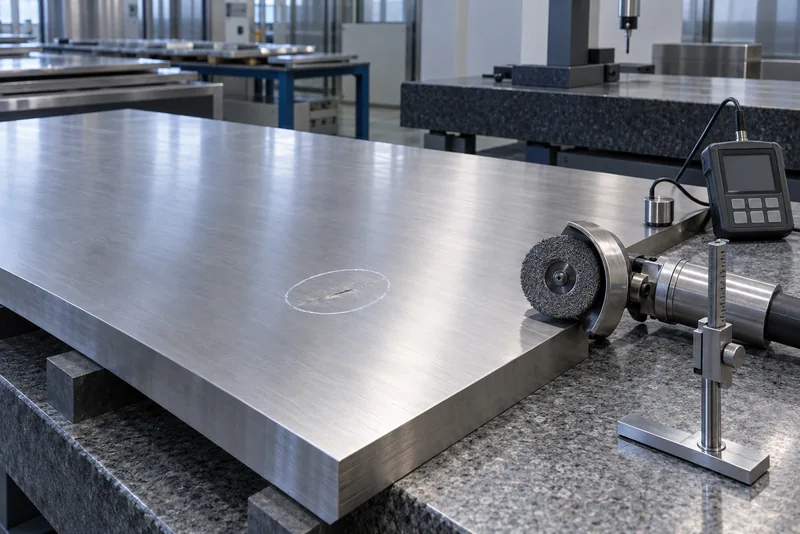
合格与否不看表面是否变亮,而看缺陷是否清除、修磨区是否平滑过渡、剩余厚度是否满足标准和订单。本文配图均为示意图,不代表现场检测记录。
轻微孤立划伤、浅凹坑或局部压痕,在确认深度和用途后可能适合修磨。红褐色锈迹应先区分外来铁污染与基体腐蚀,2205锈点的复核顺序不建议先把证据磨掉。
裂纹状缺陷、折叠、结疤、疑似夹杂或分层不能只靠磨平。它们可能向内部延伸,应隔离钢板并按合同安排渗透、超声或其他检查。
GB/T 4237—2015官方信息适用于不锈钢热轧钢板和钢带;GB/T 713.7—2023官方信息适用于承压设备用不锈钢和耐热钢板带。两者都不能脱离厚度偏差和用途,只摘一句“允许修磨”。
这些记录用于判断缺陷是否清除,也避免双方只凭处理后的表面争论原缺陷性质。
使用不锈钢专用磨具,避免与碳钢共用砂轮、钢丝刷和工作台。逐层修磨、边磨边观察,不要挖出窄而深的沟槽。修磨区应平缓过渡,不留尖角、台阶或磨削烧伤。
“修磨范围”没有适用于所有2205钢板的固定毫米数。它受公称厚度、负偏差、缺陷位置、用途、产品标准和合同限制。GB/T 14977—2025官方信息规定了热轧钢板表面质量的一般要求,但只有订单或产品标准明确引用时,才能采用其中的分类和修整规则。
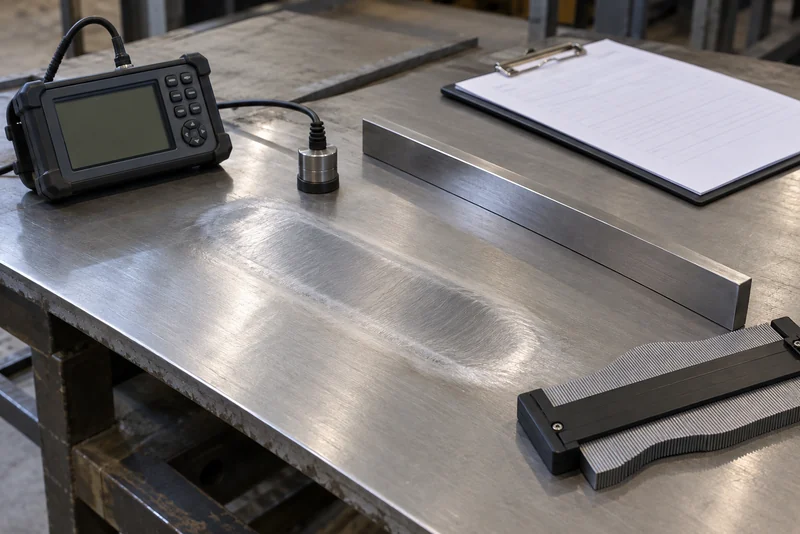
厚度复核要覆盖修磨中心、最深处、过渡区和未修磨基准区,不能只测一个容易通过的位置。超声测厚还要考虑粗糙表面、耦合和探头尺寸的影响;能从板边接触时,可用合适的机械量具复核。
判定应采用订单对应的公差表,不能用平均厚度掩盖局部低点。2205钢板负公差与厚度验收方法说明了热轧厚钢板、卷切钢板和承压板不能套用同一张表。
外观与尺寸验收不能互相替代。需要控制Ra或Rz时,应按2205表面粗糙度验收方法约定参数、测向和测点。
让步接收应由有权限的责任方书面确认。承压、密封或腐蚀敏感部位还要核对设计最小厚度和加工余量。
采购2205双相不锈钢板时,应写明标准版本、板材形态、厚度精度、表面状态、可接受缺陷、是否允许修磨及复检要求。外观要求高时,可补充检验光线、观察距离和批准样板。
酒创协助核对表面问题时,会先看原始照片、位置、板厚、执行标准和用途,再讨论修磨或退换。可通过联系页面提交炉批信息、缺陷尺寸和实测厚度;缺陷性质未确认前,不建议先磨掉再补记录。
不一定。应核对划伤深度、位置、剩余厚度、表面要求和用途,再按合同决定修磨、接收或退货。
不一定。应与订单对应的最小允许厚度比较,还要确认测点覆盖最深位置。
不能这样判断。裂纹可能向内部延伸,应按合同或质量程序确认清除范围并完成规定复检。
取决于交货表面、污染状况和用途。至少应清除磨料与铁污染;是否酸洗钝化应由产品和项目要求确定。
扫一扫立即添加