2205钢板平面度验收没有统一允许值。先确认是热轧厚钢板、热轧卷切钢板还是冷轧板,再按订单标准版本、厚度、宽度和精度等级查表。产品形态没分清,就可能套错依据。
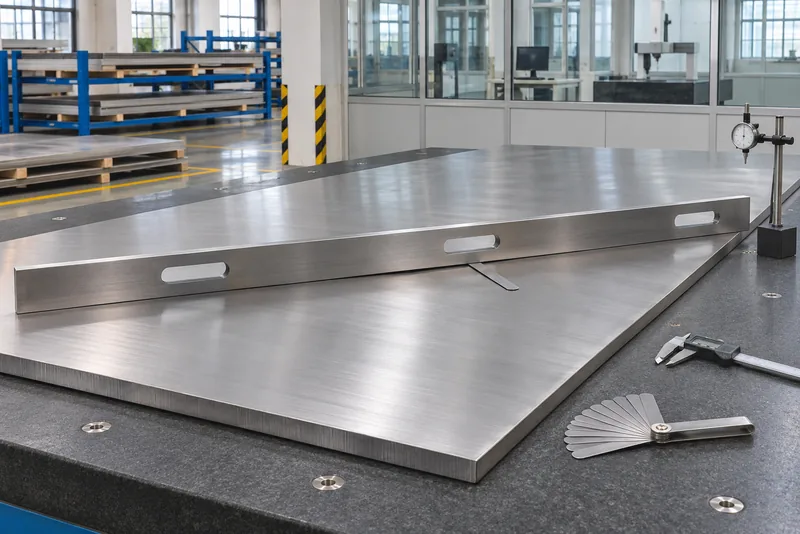
波浪、瓢曲和局部不平是买家常用说法,标准通常使用“不平度”或“平直度”。本文说明怎样识别、测量和记录。配图均为示意图。
一、先分清钢板形态,再谈平面度
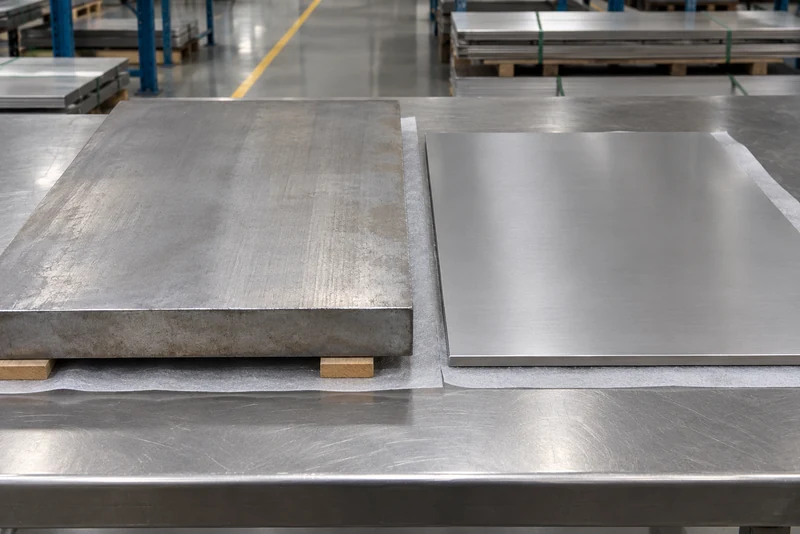
GB/T 4237—2015《不锈钢热轧钢板和钢带》、GB/T 3280—2015《不锈钢冷轧钢板和钢带》对应的产品形态不同。即使牌号都是2205,热轧厚钢板、卷切钢板和冷轧板也不能直接互换表格与测量方法。
酒创双相钢在钢板备料和到货核对时,会先把材质书、板号或卷号、规格、执行标准和实物标识对应起来,并区分原板、卷切板和已经下料的加工件。运输或吊装造成的变形单独记录,不把它直接当成原始板形结论。
二、波浪、瓢曲和局部不平有什么区别
先观察变形分布。沿轧制方向反复起伏,多表现为波浪;整张板向一个方向弯起,常称为瓢曲;某一小段或角部翘起,则是局部不平。边部波浪与中部鼓包要分开标记。
| 看到的现象 | 验收时关注什么 | 不能怎样判断 |
|---|---|---|
| 整板缓慢弯曲 | 支承状态、板长方向和最大间隙 | 不能用叉车压平后再测 |
| 连续波浪 | 波峰间距、测量方向和最大间隙 | 不能只拍侧面照片估算 |
| 边部或角部翘起 | 是否在有效测量区域、是否有吊装伤 | 不能把单个角点代表整板 |
| 切割后局部翘曲 | 切割顺序、热输入和残余应力 | 不能直接归为来料不合格,可结合2205钢板切割后翘曲的排查方法 |
三、测量前先把平台、钢板和量具准备好
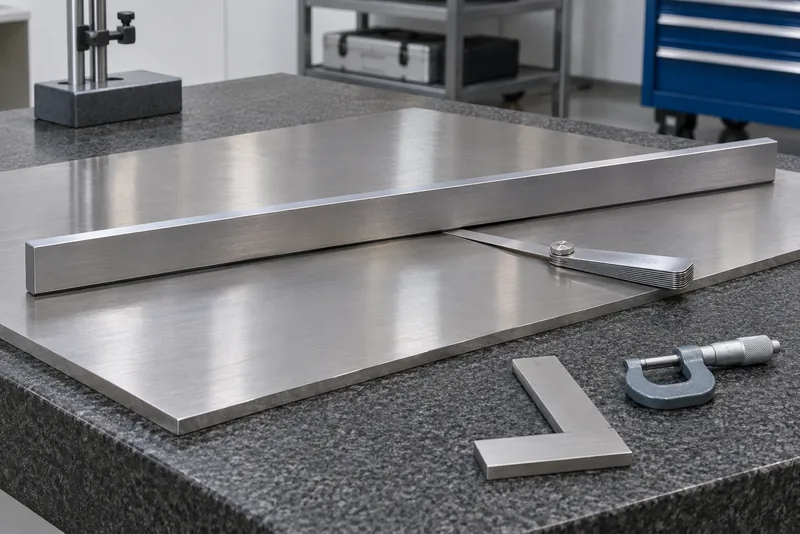
- 把钢板放在稳定、清洁且平整的平台上,保持自重状态;
- 清除异物,确认保护膜、毛刺和压伤没有影响接触;
- 按订单标准选择直尺、拉线、塞尺或相应量具;
- 标明轧制方向、板边、板端和测点,分别保存首次与复测读数;
- 不脚踩、夹紧或强行压平后测量。
酒创进行板形核对时,会先记录钢板的放置方式和测量方向,再按合同规定的方法找最大间隙。照片只用于对应测点和外观,最终记录要留下量具、位置、方向与原始读数,不能只写一个“合格”。
四、不同产品形态的测量方法不能统一
GB/T 709—2019《热轧钢板和钢带的尺寸、外形、重量及允许偏差》区分单轧钢板与连轧钢板。单轧钢板用规定直尺测量板面与直尺的最大距离;连轧钢板测量下表面与平面的最大距离。
GB/T 713.7—2023《承压设备用钢板和钢带 第7部分:不锈钢和耐热钢》也区分热轧厚钢板与卷切钢板。承压设备用2205钢板应按订单标准及项目文件执行。
冷轧板还要核对GB/T 3280中的产品分类和不平度等级。合同约定较高精度时,应按对应等级判定。
五、允许值怎样查,才不会套错表
| 核对条件 | 为什么必须确认 | 应写进记录的内容 |
|---|---|---|
| 产品形态 | 厚钢板与卷切钢板表格不同 | 原板、卷切板或加工件 |
| 标准与版本 | 旧版和现行版可能存在差异 | 完整标准号与年份 |
| 厚度与宽度 | 允许值通常按尺寸区间划分 | 公称尺寸与实测尺寸 |
| 精度等级 | 普通级与较高级不能混用 | 合同约定的等级代号 |
| 测量方法 | 直尺测量与平台间隙的定义不同 | 量具、位置、方向与最大值 |
查表时先锁定产品形态,再进入对应的厚度、宽度和精度区间。平面度与2205钢板厚度负公差也是两个独立项目:厚度合格不代表板形合格,平均间隙也不能掩盖局部最大值。
六、发现异常后怎样复测和处理
先隔离疑似异常钢板,保留支承状态、测点和读数。排除平台、垫块、异物及量具影响后,再按同一依据复测。刚解除捆扎或支承不稳时,应先恢复约定的测量条件。
酒创双相钢发现板形异常时,会先停止切割、打磨和强行矫平,保留原始状态;复测记录同时保留两次结果。钢板已经切割时,要把来料板形与残余应力释放造成的翘曲分开。
七、询价时把这些条件写清,后续更省事
采购时应提供标准及版本、原板或卷切板、厚度、宽度、长度、精度等级、用途、成品尺寸、加工要求、抽样方案和记录要求。资料核对可结合2205材质书核对方法,避免板形与材料身份脱节。
成品对装配间隙、焊接变形或机加工余量敏感时,应在询价阶段说明。可参考2205采购参数清单,把板形要求、测量方法和异常处理写进订单。
酒创双相钢可供应2205双相不锈钢板,并配套库存选板、定尺切割、机加工、成形、焊接、表面处理、检测协调、标识、包装和交付。可通过联系页面提交标准版本、板材形态、尺寸、用途和成品板形要求,我们会据此确认备料与加工方案。
八、常见问题
没有。允许值取决于执行标准及版本、产品形态、厚度、宽度和精度等级,应按订单对应表格判断。
不能。地面和支承点会影响观察,应按标准规定的放置状态、测量区域和量具执行。
不能默认这样做。不同标准对厚钢板和卷切钢板的测量定义可能不同,应先确认订单采用的产品标准和产品形态。
不能。切割会释放残余应力,也可能受热输入和下料顺序影响,需要结合切割前记录与加工过程分别排查。