2205弯头出现局部减薄,先不要直接认定为冲蚀或材料腐蚀。需要把当前厚度分布、原始壁厚、表面形貌、流动方向和介质条件放在一起判断。只有一个最小厚度读数,既不能说明损伤机制,也不能直接推算剩余寿命。
排查时还要保留第三种可能:弯头成形本身造成的外弧减薄。如果新件就偏薄、位置与成形变形一致且后续没有继续发展,其性质与运行中逐渐形成的金属损失不同。文中配图均为示意图。
一、先区分制造减薄还是运行后损失
先核对材质书、规格、制造方法、弯曲半径、名义壁厚、到货记录和首次测厚数据。冲压、推制和锻制弯头的成形差异会影响初始壁厚分布,不能把当前读数简单拿名义厚度相减后全部算作腐蚀量。
如果没有基准数据,可测量同批未使用弯头、相邻直管和弯头多个截面,但这些只能帮助建立参照,不能替代该弯头的原始记录。是否满足继续使用条件,应按设计文件、检验规范和剩余强度评定处理。
二、用测厚网格找出薄区形状
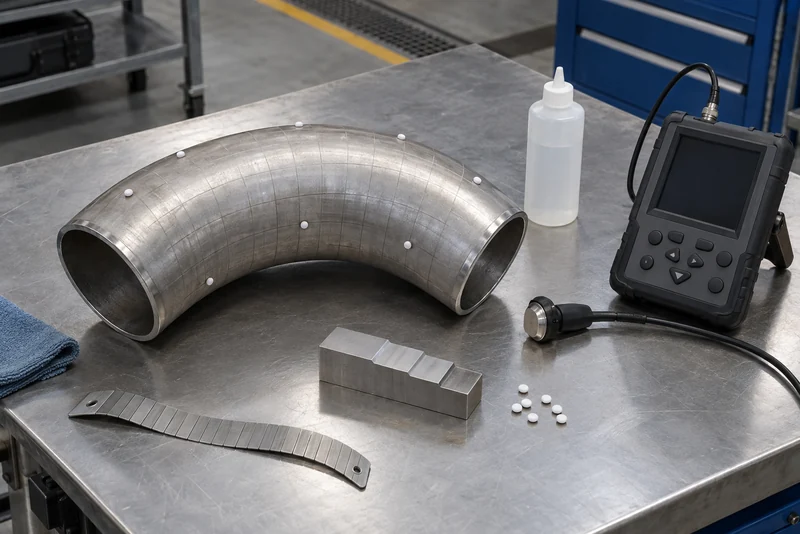
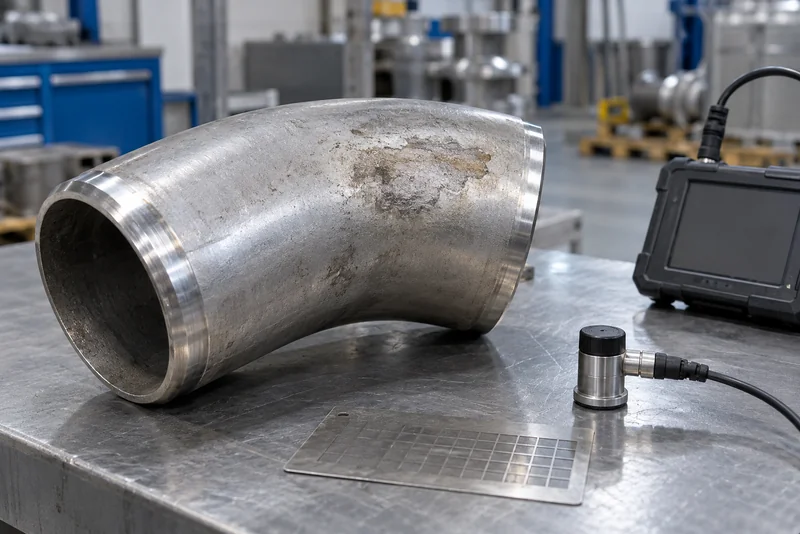
弯头应沿周向和轴向建立可重复定位的测厚网格,覆盖入口、弯曲段、出口及相邻焊缝。薄区附近要缩小网格,而不是只重复测最低的一个点。记录探头、仪器、校准块、声速设置、表面状态、测点坐标和流向。
GB/T 11344—2021《无损检测 超声测厚》给出超声测厚通用依据,仪器性能可核对GB/T 40332—2021官方信息。曲面、粗糙表面、耦合状态和腐蚀坑底都会影响读数,具体复核方法可结合2205超声波测厚读数偏差理解。
三、冲蚀、腐蚀和叠加损伤怎样初步区分
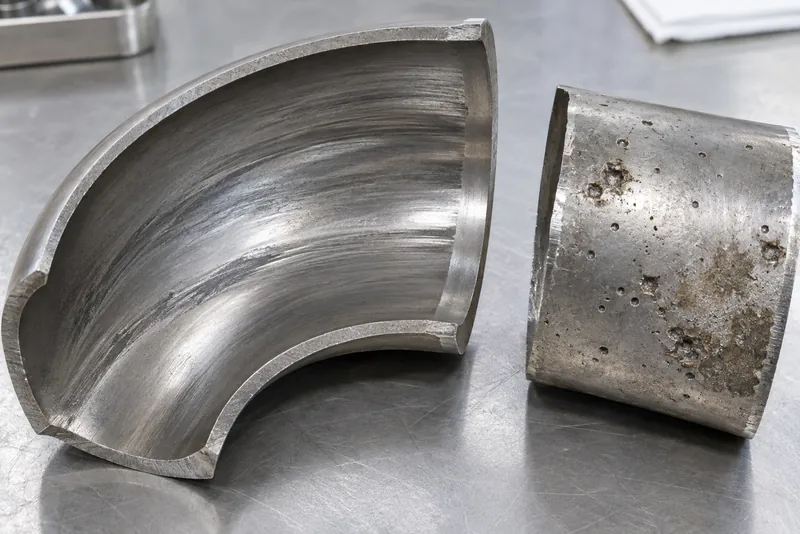
| 观察结果 | 更需要怀疑什么 | 还要补充什么证据 |
|---|---|---|
| 沿流向延伸的光滑薄区、沟槽或犁削痕 | 冲蚀或冲刷腐蚀 | 流速、颗粒、气泡、阀后扰动和厚度分布 |
| 点状深坑、沉积物下腐蚀或局部锈蚀 | 点蚀、沉积物下腐蚀等 | 介质成分、停留时间、清洗和表面取样 |
| 沟槽与腐蚀坑同时存在,保护膜反复破坏 | 冲蚀与电化学腐蚀叠加 | 运行变化、腐蚀产物和趋势数据 |
| 外弧较均匀变薄,投用前后变化不明显 | 成形减薄 | 制造记录、同批件和历次测厚 |
弯头外弧并非永远是最薄区。液固两相、气液混输、安装方向和上游结构不同,冲击位置会改变。国内关于流动介质、颗粒与弯头冲刷腐蚀的资料也说明,机械冲击和腐蚀反应可能共同加速金属损失,因此不能仅凭位置命名损伤。
四、沿着流向检查上游和工况变化
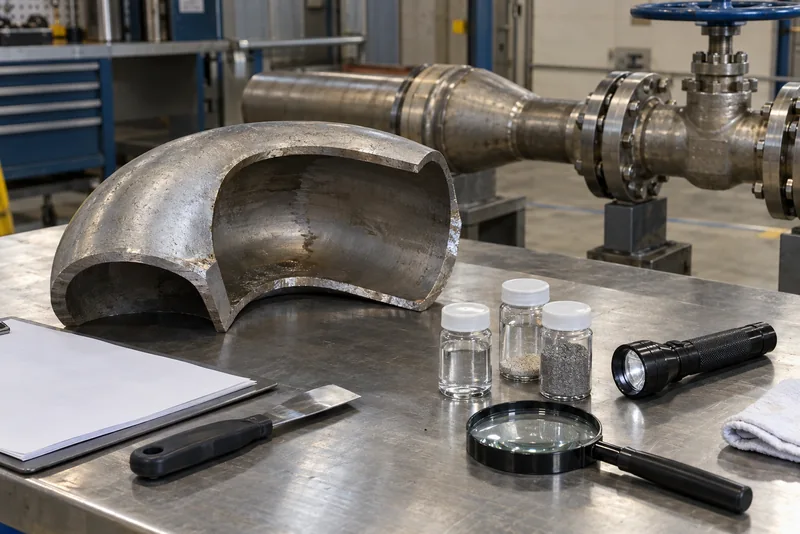
现场应从弯头向上游追查阀门、变径、三通、泵出口和短距离急转弯,确认近期是否提高流量、改变启停方式或发生气蚀、闪蒸、夹带气泡。介质中砂粒、焊渣、结晶物和其他固体也会改变撞击方式。
腐蚀侧要核对温度、氯离子、pH、溶解氧、停留时间、清洗药剂和异常污染。低点积液、沉积物及垫片或焊缝附近的滞流区,应结合实际结构排查,不能把所有坑蚀都归因于2205牌号本身。
五、焊缝附近减薄要单独看
薄区靠近环焊缝时,应区分焊缝余高导致的测量盲区、错边引起的流动扰动,以及焊材、热影响区和焊后表面处理问题。2205母材合格但焊缝腐蚀所列的保护气体、热输入和表面恢复因素,在此类排查中更有针对性。
若沉积物集中在焊缝背面或结构死角,还要考虑缝隙和沉积物下腐蚀;氯化物环境则应结合2205耐氯离子腐蚀的适用边界,而不是只看材料名称。
六、复测和处置不能只看一个数
- 用同一坐标体系复测薄区,并保留厚度云图或网格记录。
- 对异常点清洁后复核,必要时换探头、换方法或从另一侧确认。
- 保存沉积物、腐蚀产物和介质样品,明确取样位置与时间。
- 把流量、温度、颗粒和清洗记录与历次厚度变化对照。
- 由具备责任权限的人员按设计最小厚度和评定规则决定监测、降载、修复或更换。
仅凭当前厚度计算“还能用几年”并不可靠。减薄速率可能随工况改变,局部坑深也不能用平均壁厚掩盖。发现快速发展、泄漏迹象或低于规定限值时,应按现场安全程序及时处置。
七、询价或复核时应提供什么
建议提供弯头牌号和标准、制造方式、规格、弯曲半径、原始及当前测厚网格、安装方向、流向、介质成分、温度压力、流量变化、颗粒情况、焊缝位置和现场照片。
酒创在协助核对2205弯头减薄问题时,会先看薄区分布是否与成形或流动相符,再结合介质和历史数据判断需要补哪些检查。资料可通过联系页面提交;在证据不足时,不会只凭一张锈蚀照片给出确定结论。
八、常见问题
不一定。外弧可能存在成形减薄,运行中的冲蚀位置又会随流型、颗粒和安装方向变化,必须结合历史厚度和表面形貌判断。
不建议。先确认读数有效,再建立可重复的测厚网格,并使用不同时间的同位置数据比较,单点无法代表整个薄区。
高速介质或颗粒可能形成较光滑的定向薄区,腐蚀产物也可能被持续带走,因此外观干净不能排除冲蚀与冲刷腐蚀。
加厚可能增加余量,但不会自动消除过高流速、颗粒冲击、阀后扰动或异常介质。应先确认根因,再决定材料、壁厚和管路调整。