无锡酒创不锈钢有限公司官网
181 6831 2316
首页 » 2205设备反复启停后出现裂纹,怎样排查疲劳失效?
2205设备反复启停后出现裂纹,先不要直接认定为疲劳,也不要立即打磨返修。启停只是循环载荷的来源之一。压力波动、冷热交替、管道振动、热膨胀受阻、焊趾缺口和腐蚀坑,都可能参与裂纹形成。
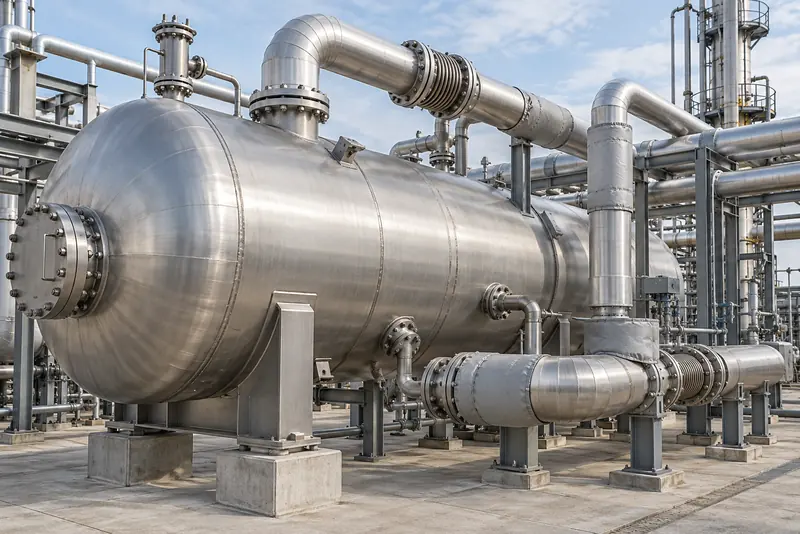
正确顺序是先隔离风险并保留断口,再确定裂纹位置、方向和深度,随后还原压力、温度与振动历史。只有载荷、结构、材料和断口证据能相互对应,才能判断是否属于疲劳失效。文中配图均为示意图。
先标记裂纹两端、位置和方向,记录它与焊趾、接管、支座、弯头及液位线的距离。拍摄清洁前后的整体和近照,同时保存最近一次启停时间、报警记录与介质变化。
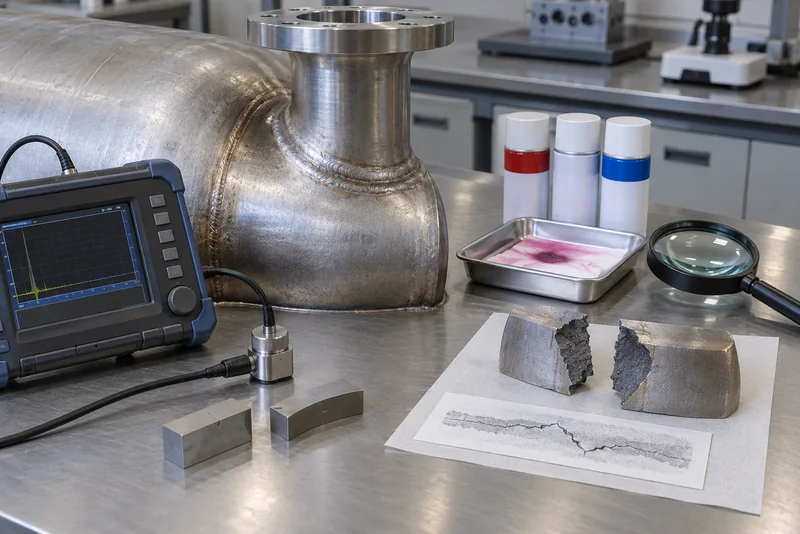
未经失效分析人员确认,不要把裂纹磨掉,也不要用力掰开断口。表面开口可按适用程序做渗透检测,内部范围则结合超声或其他体积检测确定。若部件已经断裂,应避免断口相互摩擦,并分别包装保存。
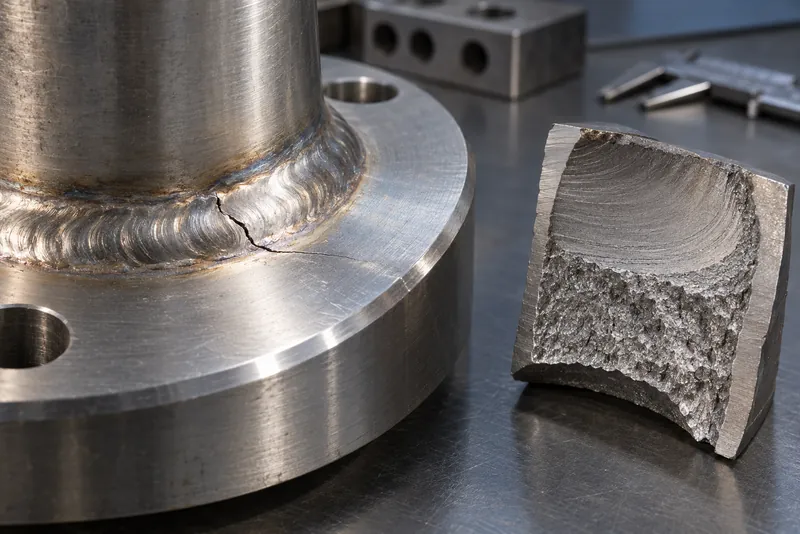
疲劳断口通常包含裂纹源、扩展区和最终断裂区,但腐蚀会模糊部分特征。仅凭肉眼看到“贝纹”或裂纹发生在焊缝,都不足以单独定性。必要时还要结合应力腐蚀开裂的形成条件排除其他机制。
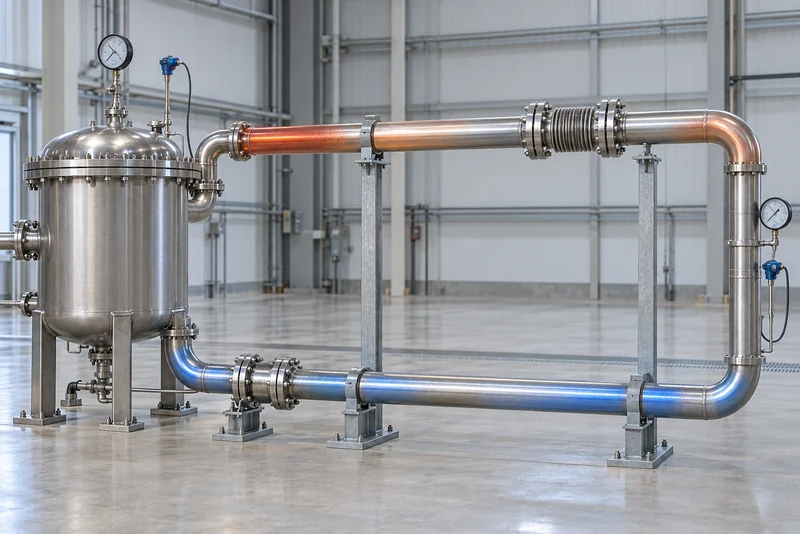
一次平稳启停与一次紧急停车造成的压力、温度和位移变化并不相同。应导出压力和温度趋势,核对升降速率、峰值、保温时间、阀门切换、泵启停、液击及异常报警。
变幅载荷可参考GB/T 37306.1—2019的试验与报告思路整理,真实设备还要结合设计规则和原始疲劳评定。统计“运行了多少次”不能替代循环幅值、保持时间和先后顺序。
接管根部、焊趾、支座附近、变径和厚度突变处容易形成应力集中。若裂纹集中在管道连接部位,应检查支吊架是否卡涩、热位移是否受阻、设备与管道是否强行对口,以及振动源有没有变化。
若裂纹从腐蚀坑、冲刷沟或局部减薄处起始,还要核对剩余壁厚和流态。局部减薄的冲蚀与腐蚀排查方法可用于建立测厚网格,但厚度仍合格不代表疲劳风险已经排除。
复核炉批、产品标准、交货状态、化学成分和力学性能,并确认失效位置是否经历冷成形、矫正或多次返修。2205焊缝还要关注焊接工艺、热输入、层间温度、根部保护、表面缺口和热影响区组织。
如果裂纹位于返修区,应按2205焊缝返修后的复核顺序追查缺陷清除范围、返修次数和检测记录。不要因为母材材质书合格,就跳过焊接接头和制造状态的检查。
断口分析可寻找起裂源、扩展方向和最终断裂区;金相、硬度、成分及腐蚀产物分析用于验证材料和环境因素。取样前应先确定切割位置,避免热切割或粗暴清洗破坏关键证据。
GB/T 3075—2021用于轴向力控制疲劳试验,GB/T 6398—2017涉及疲劳裂纹扩展方法。这些是材料试验入口,不是设备裂纹的直接验收结论。试样、载荷谱、环境和温度不具代表性时,数据不能直接换算设备剩余寿命。
建议汇总设备图纸、设计循环、历次启停曲线、异常事件、振动记录、支吊架状态、测厚结果、介质变化、焊接与返修记录,以及裂纹检测和断口照片。
酒创协助核对2205设备裂纹问题时,会先确认材料、制造状态和裂纹位置是否能与运行记录对应,不凭单张照片直接判断。可通过联系页面提交现有资料,再确定是否需要补充检测或失效分析。
不一定。还要核对循环幅值、温度变化、振动、腐蚀环境、结构约束和裂纹形貌。
不建议直接打磨。打磨可能破坏起裂源和断口证据,应先标记、拍照并确定检测与取样方案。
疲劳常从焊趾、缺口、腐蚀坑或应力集中处萌生,平均壁厚合格不能排除局部裂纹风险。
是否可以继续运行,需要结合裂纹原因、清除范围、结构评定、返修工艺和复检结果决定。只补焊而不消除载荷或结构原因,裂纹可能再次出现。
扫一扫立即添加