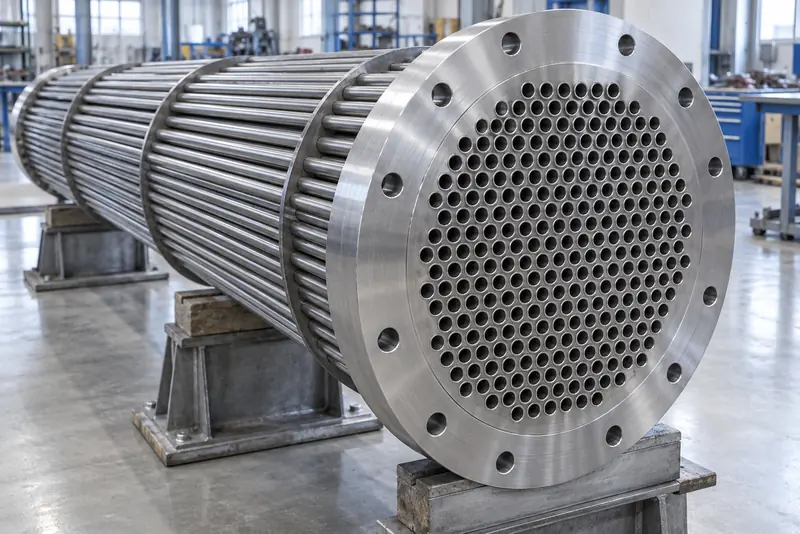
2205换热管与管板没有一种对所有换热器都最好的连接方式。胀接主要依靠管子与管孔之间的接触压力固定和密封;焊接通过焊缝连接;胀焊结合则把两种作用放在同一接头中。真正要先确定的是:接头由谁承受载荷、由谁保证密封,以及泄漏后果能否接受。
压差、温差循环、介质腐蚀性、振动、管板材料、管孔加工和检修条件都会改变选择。图纸只写“胀接+焊接”仍不够,胀接范围、焊缝作用、工序顺序和验收项目都应写清。文中配图均为示意图。
一、先分清强度连接与密封连接
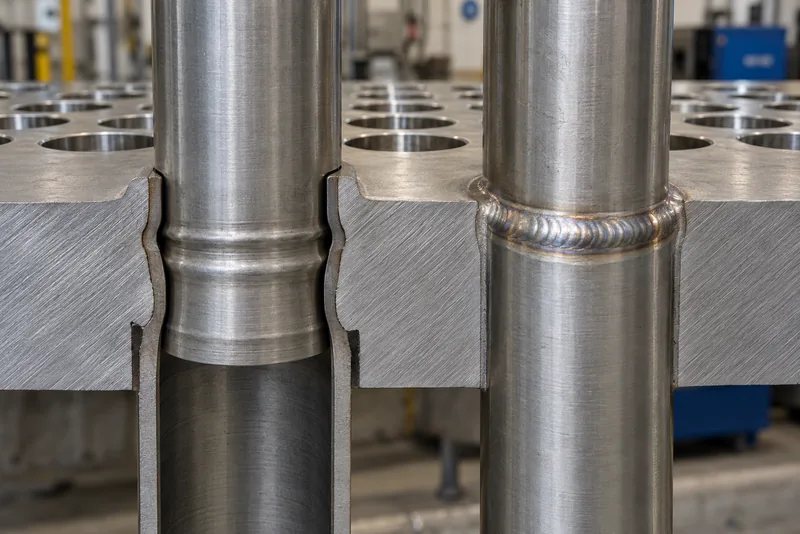
“强度胀”表示胀接承担规定的连接载荷;“贴胀”主要让管子贴紧管孔、减少间隙,不能自动当成强度胀。“强度焊”与“密封焊”也不是按焊缝外观区分,而取决于设计赋予焊缝的作用。
因此,强度胀加密封焊、强度焊加贴胀,甚至单独采用其中一种,设计逻辑都不同。采购文件应明确哪一部分承担载荷、哪一部分控制泄漏,不能用“焊一圈更保险”代替计算和工艺评定。
二、三种连接方案怎样比较
| 方案 | 主要特点 | 选用时重点核对 |
|---|---|---|
| 单独胀接 | 热输入少,接头可依靠受控塑性变形形成接触压力 | 管孔尺寸与粗糙度、胀接长度、管壁减薄、回弹及拉脱要求 |
| 单独焊接 | 密封边界清晰,但焊接质量直接影响承载或密封 | 接头形式、焊接工艺、根部保护、热输入、表面检测和泄漏试验 |
| 胀焊结合 | 可分配承载与密封功能,但工序和相互影响更复杂 | 先胀后焊或先焊后胀、未胀区长度、焊缝受力和代表性样件 |
选择不是简单排序。高泄漏后果、交变压差或频繁温差循环工况,通常需要更严格的接头设计与验证;介质容易在管孔间隙滞留时,还应把焊缝及缝隙处的局部腐蚀风险一起纳入判断。
三、2205接头为什么更依赖工艺控制
四、先胀后焊还是先焊后胀
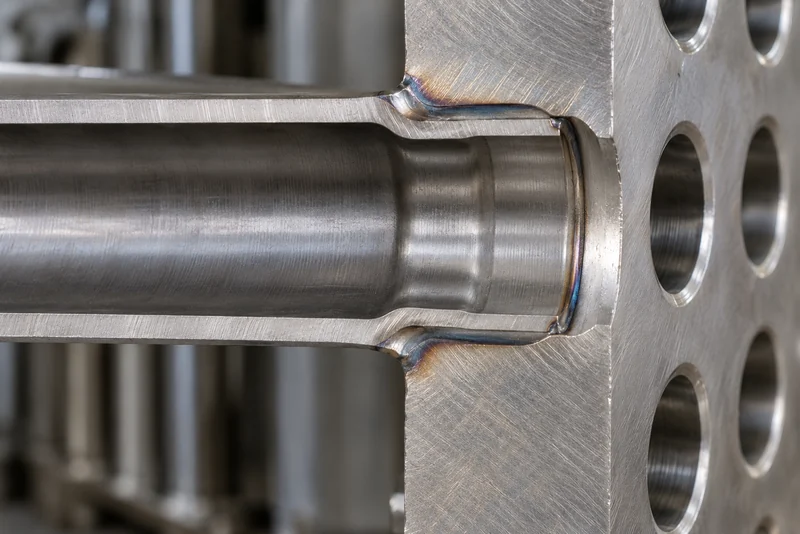
这两种顺序不能脱离接头结构直接下结论。先胀后焊可能影响焊接散热、间隙和清洁状态;先焊后胀则要确认胀接载荷不会损伤焊缝。胀接区是否延伸到焊缝附近,也会改变局部应力。
合理做法是按图样和制造文件制作代表性接头,固定管孔、管端、清洁、装配、焊接和胀接参数,再通过剖面、尺寸、无损检测及规定的力学或密封试验确认。压力设备焊接工艺可结合NB/T 47014—2023与NB/T 47015—2023的发布信息核对适用要求。
五、买家可以按工况先做这一轮筛选
- 介质是否有毒、易燃、贵重,或两侧流体是否严禁互串;
- 设计压差、温差范围、启停频率及振动条件是否明确;
- 管子和管板是同材、复合管板还是异种材料组合;
- 介质是否容易在管孔间隙沉积,并形成氯化物浓缩或停滞区;
- 运行后是否需要堵管、补焊、换管或现场复检。
这些条件确定后,再由设计方给出连接型式和验收依据。当前《热交换器》标准为GB/T 151—2026,已替代2014版;固定管板式设备还可核对GB/T 28712.2—2023。合同采用哪个版本,应在下单前写清。
六、接头验收不能只看焊缝是否漂亮
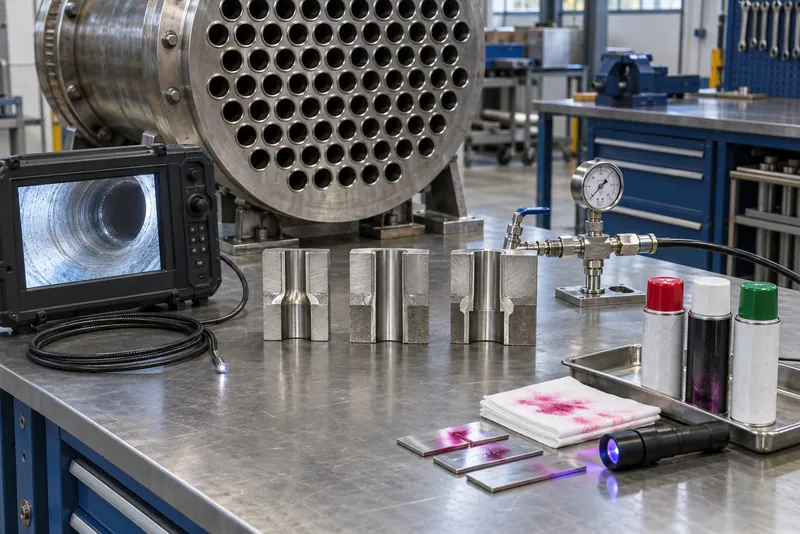
到货或制造验收应先核对接头型式、工艺文件和样件结果,再检查管端伸出、管孔状态、焊缝外观及胀接范围。项目要求渗透检测、泄漏试验、拉脱试验或剖面检查时,应按指定方法、比例和判据执行。
若发生补焊或重复胀接,要记录位置、原因和复检结果。表面成形良好不能代替密封性和承载能力判定;同样,水压试验未泄漏也不能自动证明所有焊接和胀接指标合格。返修后的检查顺序可参考2205焊缝返修复核要点。
七、询价时把哪些资料一次给全
八、常见问题
不一定。胀接和焊接会相互影响,必须先明确两者承担的功能,并通过代表性样件验证工序和参数。
不建议。两种材料的强度、加工硬化和回弹不同,管孔、壁厚及设备条件也会影响结果,应按实际组合评定。
水压试验只能证明规定条件下未发现泄漏,不能替代焊缝检测、胀接尺寸或项目要求的其他验证。
不是。顺序取决于接头结构、功能分配和工艺评定,图样与制造文件应给出明确要求。