无锡酒创不锈钢有限公司官网
181 6831 2316
首页 » 2205与316L能直接焊接吗?焊材选择与工艺要点
可以焊,但不能理解成“两种材料对上就焊”。2205是双相不锈钢,316L是奥氏体不锈钢,两侧的强度、组织和热循环反应不同。异种接头能否使用,取决于设计要求、服役介质、接头承载、焊材、焊接方法和已经评定的工艺。
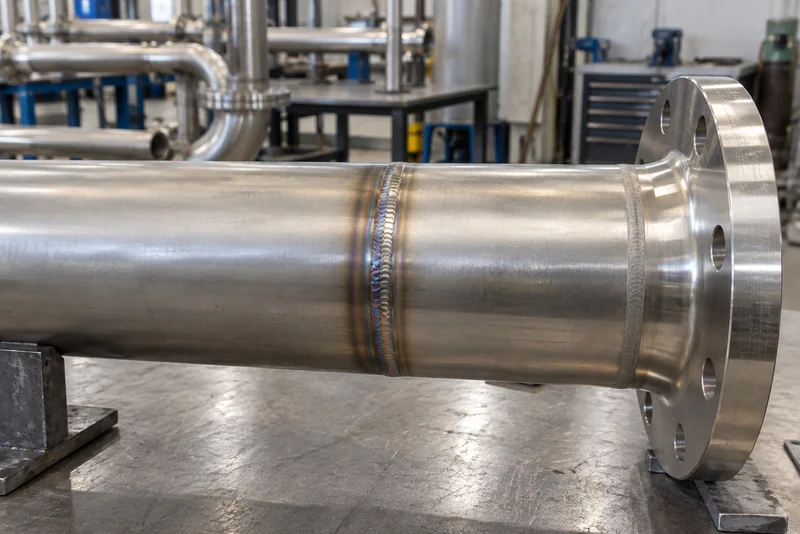
对普通采购人员来说,最重要的不是先问“能不能焊”,而是确认接头需要保留哪一侧的强度和耐蚀水平。焊材选错、根部氧化或热输入失控,即使焊缝外观看起来完整,也可能达不到设备要求。文中配图均为示意图,不代表真实订单或现场检测记录。
316L以奥氏体组织为主,2205还要兼顾铁素体与奥氏体的平衡。熔池同时受到两种母材稀释,焊缝成分不会简单复制任何一侧。
冷却过快时,2205侧热影响区可能偏铁素体;热输入过大或高温停留过久,又会增加组织粗化和有害相风险。两种材料强度不同,图纸和工艺评定还应说明接头按哪一侧控制。
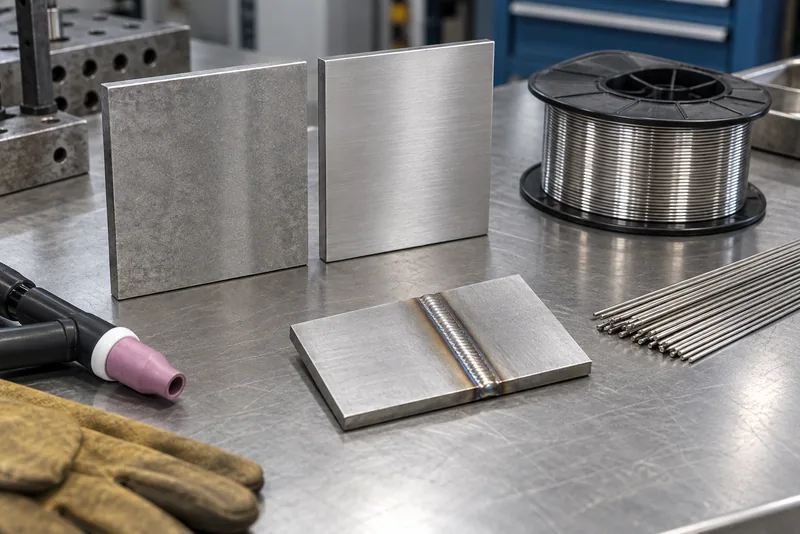
ER2209或E2209是2205常用的双相焊材,较高的镍含量有助于焊缝形成奥氏体。需要尽量保持2205侧强度和耐蚀能力时,它通常是优先评估的方案。2205同材焊接的焊材和工艺逻辑也能说明为什么不能随手换成316L焊丝。
异种接头也可能采用ER309LMo或E309LMo,但奥氏体焊缝的强度、组织和耐蚀表现与2209路线不同,必须由设计条件和工艺评定确认。
采购焊材还应核对批号、尺寸和证明文件。可查看GB/T 29713-2013不锈钢焊丝标准信息及GB/T 983-2012不锈钢焊条标准信息;采用版本仍以合同为准。
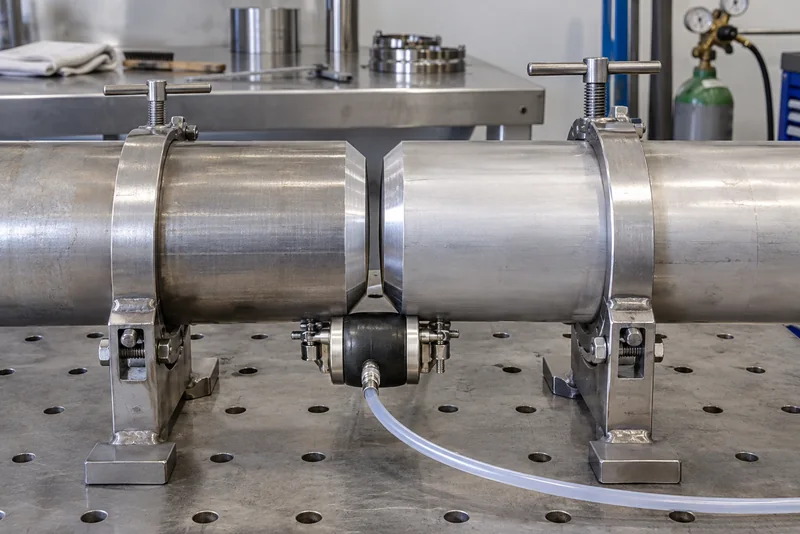
管道或全熔透接头若背面保护不足,根部会氧化并降低局部耐蚀性。是否测量残余氧、何时起弧和停止保护,应由工艺文件规定。
2205通常不靠预热改善焊接性,也不能套用碳钢的焊后消除应力处理。层道之间要清除氧化物,控制层间温度,避免反复加热同一区域。
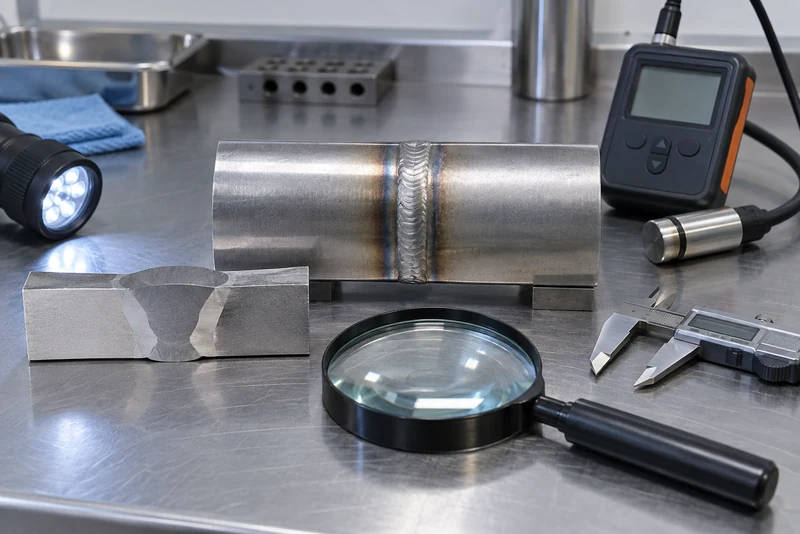
外观检查只能发现咬边、未填满、明显氧化等问题。还应按图纸安排渗透、射线或超声检测;拉伸、弯曲、冲击、腐蚀或金相试验是否需要,必须在焊前确定。
报告若包含FN、%Fe或金相相比例,要先看检测对象和方法。异种焊缝可能使用双相或奥氏体焊材,不能把同一铁素体范围套在所有接头上。核对前可先了解磁性法、FN与金相相比例的区别。
投用后若出现锈蚀,应同时排查焊材、根部保护、热输入和清理。母材合格而焊缝仍腐蚀的原因给出了更完整的顺序。
询价时建议一次提供:
酒创协助核对2205异种接头时,也要先看这些条件。仅凭“2205接316L”不能给出统一参数;图纸和项目要求可通过联系页面提交。
可以,但坡口、焊材、保护气体、根部保护和热输入仍需由合格工艺覆盖。
不一定。ER2209是常见候选,ER309LMo等方案也可能采用,最终由设计和工艺评定确认。
不能默认可以。必须确认设计是否接受相应的焊缝强度、组织和耐蚀水平。
不能这样判断。应结合焊材、检测对象、方法、位置和项目判定依据。
扫一扫立即添加