无锡酒创不锈钢有限公司官网
181 6831 2316
首页 » 2205螺栓螺母为什么会咬死?原因与装配预防方法
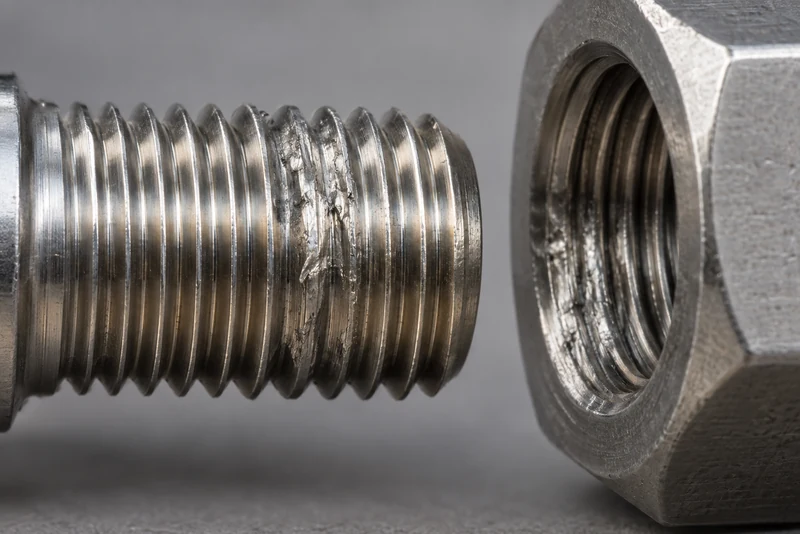
2205螺栓螺母会咬死,核心原因通常不是“材料太软”,而是不锈钢螺纹在负荷下摩擦,局部保护膜破坏后发生黏着和材料转移。继续强行旋紧,损伤会很快扩展,最后出现螺母进退两难、螺纹撕裂,甚至螺栓扭断。
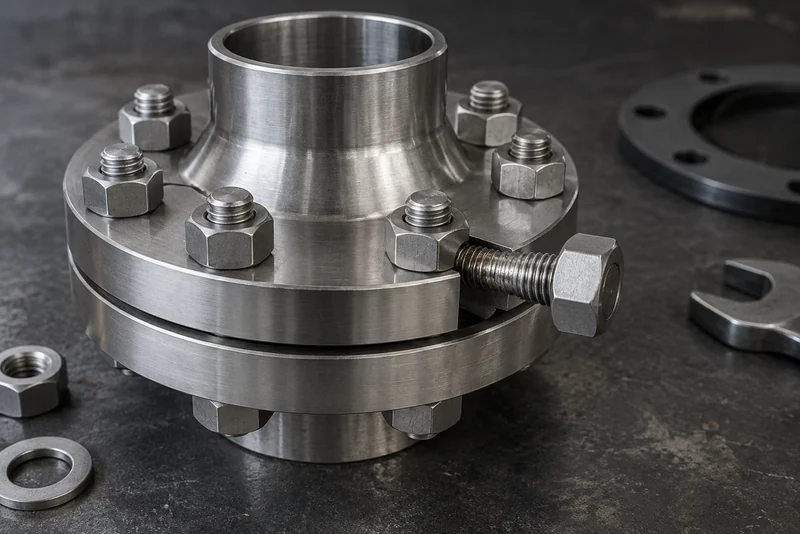
2205的强度和耐腐性较好,但不等于天然防咬死。螺纹质量、清洁度、配合、润滑、旋入速度和预紧方法都会改变风险。文中配图为示意图,不是现场检测记录。
旋入时,螺纹表面并非整面均匀接触,而是微观高点先承受较高压力。当表面有毛刺、磕伤或粗糙峰过高,保护膜更容易破损;两个裸露金属点在压力和滑动下黏着,随后被拉扯和转移,就是常说的咬合或局部冷焊。
初期常表现为手感突然变重、所需扭矩上升。这时若继续用风枪或加长杆硬拧,热量和表面损伤会叠加,几圈之内就可能完全锁死。
螺纹加工纹、毛刺和局部压痕会改变实际接触,因此不能只看螺栓材质书。可结合2205表面粗糙度的测量思路理解为什么“表面很亮”不等于螺纹实际接触良好。
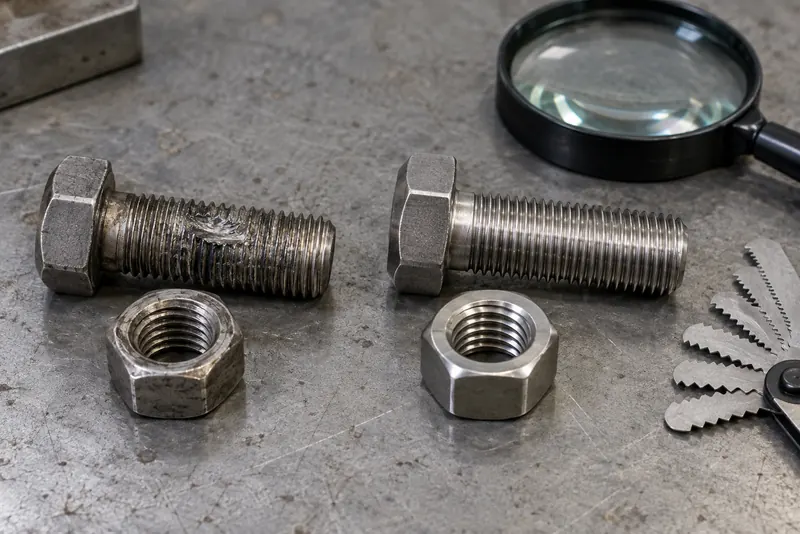
新紧固件在旋入过程中突然发涩,且拆下后可见螺纹拉伤、涂抹状金属或局部材料剥离,更符合咬合特征。服役一段时间后才无法拆卸,并伴有锈迹、盐类或介质沉积,则应同时排查腐蚀与污染。
两者也可能叠加:装配时已有轻微拉伤,投用后损伤处更易积聚介质。对表面褐色点或锈迹的判断,可结合2205锈点与铁污染的复核方法,不要只根据一张照片归因。
国内订单可根据实际适用性核对GB/T 3098.6—2023不锈钢螺栓、螺钉和螺柱及GB/T 3098.15—2023不锈钢螺母。标准名称不能代替采购技术条件,最终仍以合同采用的版本和项目文件为准。
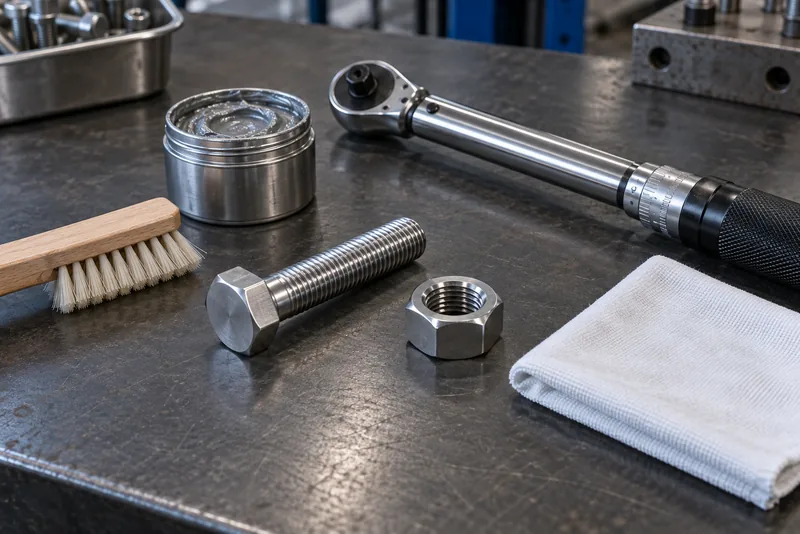
润滑会降低螺纹和支承面的摩擦。如果仍使用原先的干态扭矩,同样的施拧扭矩可能产生更高夹紧力,反而带来过度预紧、塑性变形或咬死风险。
因此不存在一个适用于所有2205螺栓的通用扭矩。应按螺纹规格、强度等级、润滑条件、支承面和目标夹紧力确定,必要时依据GB/T 16823.3—2010扭矩—夹紧力试验的思路进行验证。
一旦感觉旋入阻力异常上升,先停止施力。在设备处于可安全卸载状态的前提下,记录位置和施工条件,再判断能否低速反向退出。不要反复正反转加热螺纹,也不要盲目加长力臂。
退出后若有明显涂抹状转移、螺牙拉断或塑性变形,应更换紧固件并检查配合内螺纹,不应打磨后继续承担关键预紧力。螺纹采用的切削、滚压和修整工艺会影响表面状态,必要时可从2205加工特点继续排查。
询价时建议一次说清螺栓、螺柱或螺母的尺寸、螺距、公差、强度要求、表面处理、数量、使用温度、介质、拆装频次和执行文件。与2205螺纹法兰等部件配套时,还要确认配合螺纹和安装空间。
现场记录至少应包含批号、安装位置、润滑产品、施拧工具、扭矩或其他预紧方法、异常现象和更换情况。酒创在协助核对2205紧固件采购条件时,也需要先看这些信息;可通过联系页面提供图纸和工况,再判断应优先调整配合、润滑还是装配方法。
不能直接下结论。先核对螺纹匹配、表面损伤、清洁、润滑、装配速度和预紧记录,再按合同检验材料和机械性能。
不是。润滑产品要与介质、温度和清洁要求相容,用量和扭矩也要按装配文件配套调整。
快速旋入和对中不良会提高咬合风险。是否使用冲击工具应由已验证的装配工艺决定,关键连接不应只靠冲击次数判定预紧。
只要出现螺牙拉伤、材料转移或变形,就不应用于需要可靠预紧力的关键连接;还要检查与之配合的内螺纹。
扫一扫立即添加